Toz Boya Laboratuvar Testleri: Tozdan Kürlenmiş Filme
Toz ve kürlenmiş film için bütün testler tek yerde.
Fotoğraf: Plogeo · CC BY-SA 4.0 · Wikimedia Commons
Bu aşamada ne olur?
Toz boya laboratuvarı iki şeyi sınar: tozun kendisini (tane boyu, jelleşme süresi, camsı geçiş sıcaklığı) ve tozdan yapılan kürlenmiş filmi (renk, parlaklık, kalınlık, yapışma, esneklik, darbe, korozyon). Bu aşamada bütün testler tek listede toplanır.
Her test levhayla başlar: numune toz levhaya püskürtülür, kür penceresinde kürlenir, soğutulur ve ölçülür. Aynı film testlerinin bir kısmı uygulama hattında da yapılır; ön işlemi, film kalınlığını ve kür penceresini doğrulamak için. Kötü bir sonuç çoğu zaman bir önceki aşamayı işaret eder.
Sonuç hangi aşamayı gösterir?
Bir testin sonucu yalnızca geçti ya da kaldı demez; hangi aşamanın ayarlanacağını da söyler.
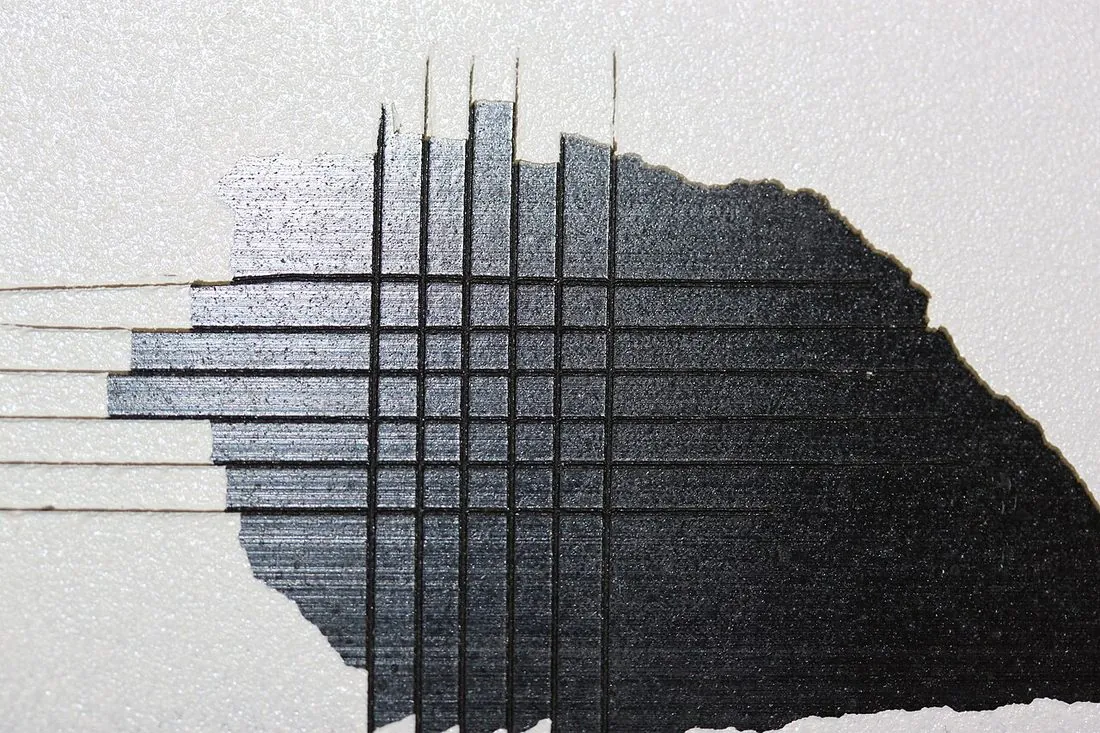
Yapışma kötü (çapraz kesik)
Ön işlemde yağ ya da dönüşüm tabakası eksikliği, yetersiz kür.
Bükme ve darbede çatlıyor
Film fazla kalın, fazla kürlenmiş ya da altlığa iyi tutunmamış.
Tuz püskürtmede çizik çevresi kabarıyor
Çoğunlukla ön işlemin yetersizliği; kenar ve çiziklerde film bütünlüğü de etkilidir.
Solvent sürtmede film yumuşuyor
Yetersiz kür: parçanın metal sıcaklığı ya da süre pencerenin altında kalmış.
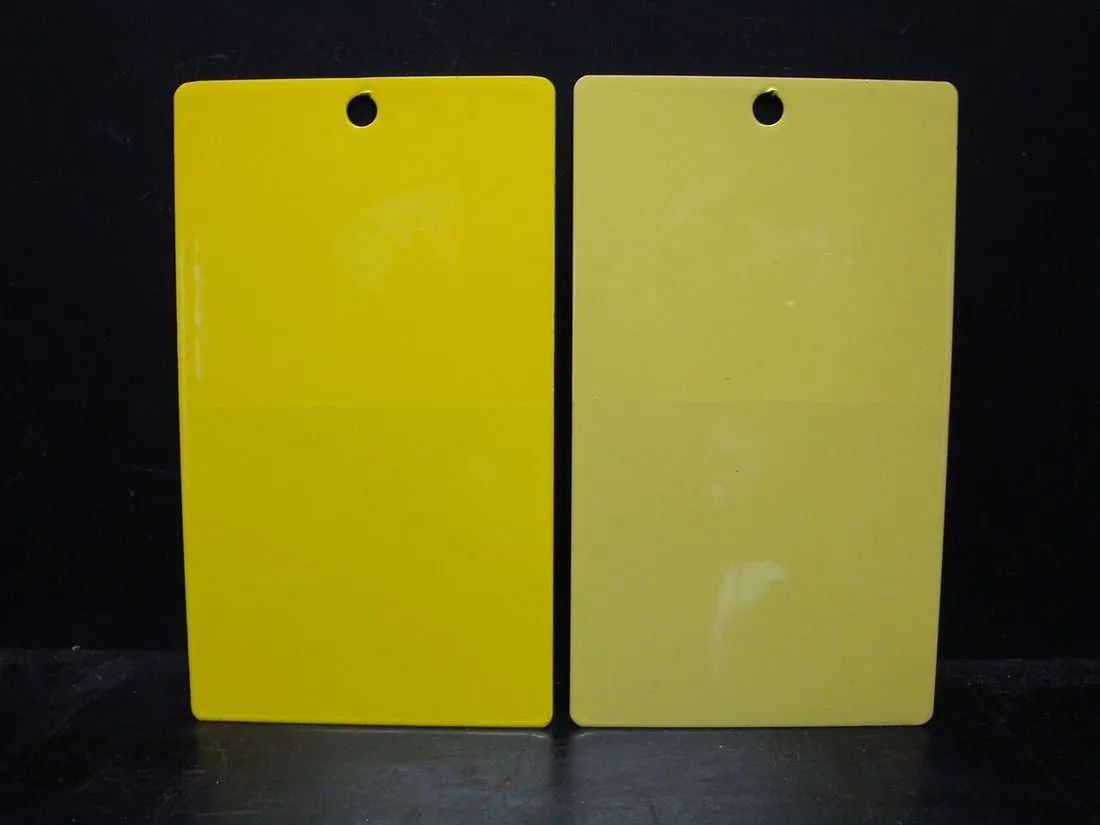
Renk standarttan sapıyor
Pigment dağılımı (ekstrüzyon), tartı, fazla kür ya da yanlış partiden hammadde.
Tane boyu dağılımı kaymış
Değirmen ve sınıflandırıcı ayarı; geri kazanılan tozun oranı.
Jelleşme süresi kısalmış
Ekstrüderde fazla ısı ya da tozun sıcak depoda yaşlanması.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Toz testleri | Jelleşme süresi, tane boyu, elek, DSC |
| Görünüm | Renk (ΔE), parlaklık, film kalınlığı |
| Dayanım ve esneklik | Yapışma, bükme, darbe, çukurlaştırma |
| Korozyon | Tuz püskürtme |
| Kür kontrolü | Solvent sürtme, DSC |
Değerler tesisten tesise, tozdan toza değişen genel aralıklardır; bir toz boyanın kür penceresi ya da bir hattın ayar noktası değildir. Gerçek değerler tozun veri sayfasındadır.
Derste anlatılmayan
Malzeme bilimi derslerinde dayanım testleri tek tek anlatılır. Burada asıl iş testi aşamaya geri bağlamaktır: sonuç yalnızca geçti ya da kaldı değil, hangi ayarın değişeceğidir. Bir de testlerin çoğu aynı anda kalınlığa, kür penceresine ve ön işleme bağlıdır; tek değişkeni ayırmak için levhalar aynı altlıkla, aynı ön işlemle ve aynı kalınlıkta hazırlanır.
Sahadan notlar
- Test koşulları sonuçla birlikte yazılır: film kalınlığı, kür koşulu, çubuk çapı, düşme yüksekliği, tuz süresi ve sürtme sayısı. Koşulsuz bir sonuç karşılaştırılamaz.
- Standartlar (ISO numaraları) yöntemi sabitler; yöntem değişirse sonuçlar kıyaslanamaz.
- Sonuçlar parti kaydıyla birlikte saklanır; şikâyette aynı partiden yeniden levha hazırlanıp denenebilir.
- Testlerin çoğu levhayı bozar (bükme, darbe, tuz püskürtme, çapraz kesik). Üretim parçasında genellikle yalnızca tahribatsız ölçümler, yani kalınlık, parlaklık ve renk yapılır.
Laboratuvarda
Bir parti bu testlerden geçmeden sevk edilmez. Toz önce levhaya püskürtülüp kürlenir; hem hammadde ve tozun kendisi hem kürlenmiş film ölçülür. Sonuçlar yalnızca onay için değil, tarifi (pigment, katkı) ve makine ayarlarını (ekstrüder, değirmen) düzeltmek için de kullanılır. Uygulama hattında da aynı film testleri ön işlemi, film kalınlığını ve kür penceresini doğrulamak için yapılır.
Hammaddede
Reçinenin kimyasal sayıları (ISO 2114, ISO 4629, ISO 3001)
Ölçtüğü: Asit sayısı, hidroksil sayısı, epoksi eşdeğer ağırlığı
Karboksil uçlu polyesterde asit sayısı (mg KOH/g), hidroksil uçlu polyesterde hidroksil sayısı, epoksi reçinede epoksi eşdeğer ağırlığı ölçülür. Bu sayılar reçinenin ne kadar sertleştirici bağlayacağını söyler: sertleştirici oranı bunlara göre hesaplanır. Sayı kayarsa kür de kayar; bu yüzden her reçine partisinde kontrol edilir.
Reçine viskozitesi ve yumuşama noktası (ISO 2884-1, ISO 4625)
Ölçtüğü: Eriyik viskozitesi ve katıdan yumuşağa geçiş sıcaklığı
Eriyik viskozitesi koni-plaka viskozimetresiyle, yumuşama noktası bilya-halka yöntemiyle ölçülür. Eriyik viskozitesi filmin ne kadar iyi akıp yayılacağını, yumuşama noktası ise reçinenin depoda topaklanıp topaklanmayacağını ve değirmende nasıl davranacağını önceden gösterir.
Tozun kendisi
Jelleşme süresi (ISO 8130-6)
Ölçtüğü: Tozun belli bir sıcaklıkta jelleşme süresi
Az miktarda toz sıcaklığı sabit tutulan bir plakaya konur, erir ve karıştırılırken çapraz bağlanma ilerler; eriyik kıvamını yitirip jelleşene kadar geçen süre saniye olarak ölçülür. Yöntem partiden partiye farkı yakalamak ve bir tozun kalite kontrolü için tarif edilmiştir. Jelleşme süresi tam kürlenmeyi söylemez: tozun ne zaman erimeye ve bağlanmaya başladığını gösterir. Standart çok kısa (15 saniyeden az) jelleşme süreli tozlar için uygun değildir.
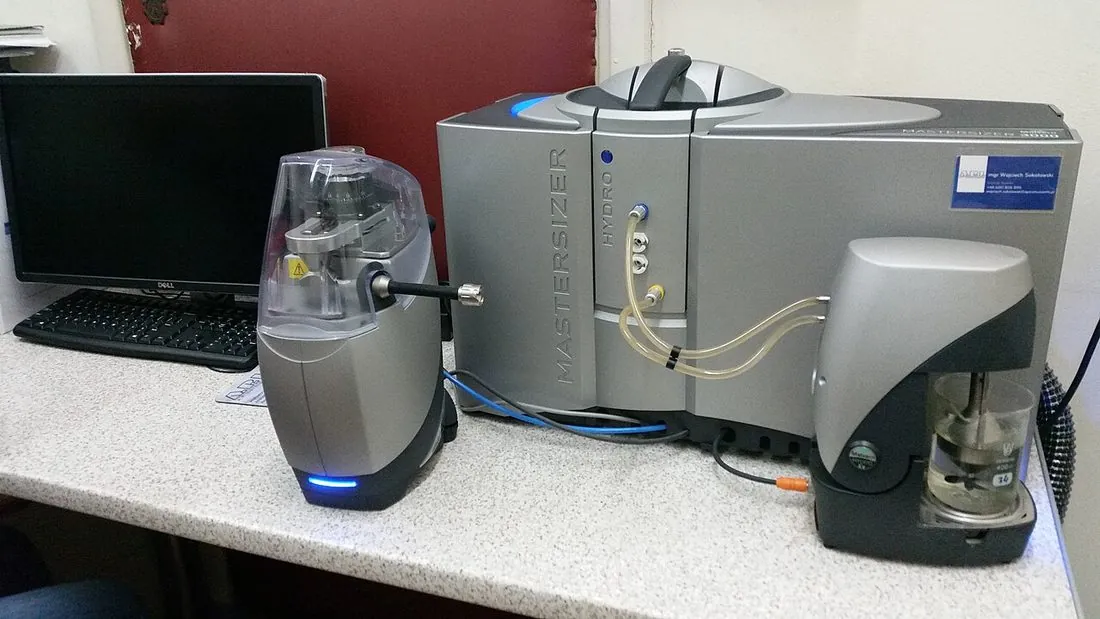
Tane boyu: lazer kırınımı (ISO 8130-13)
Ölçtüğü: Tane boyu dağılımı: medyan, ince ve iri kuyruk
Toz havada ya da sıvıda dağıtılıp lazer demetinden geçirilir. Tane boyuna göre ışık farklı açılarda saçılır; saçılma deseninden bir dağılım eğrisi hesaplanır. Okunan değerler medyan tane boyu (x50), 10 µm altı ince taneler ve 80 µm üstü iri tanelerdir. Aynı medyanlı iki tozun kuyrukları farklıysa püskürtmede farklı davranır; asıl bilgi bu eğridedir.
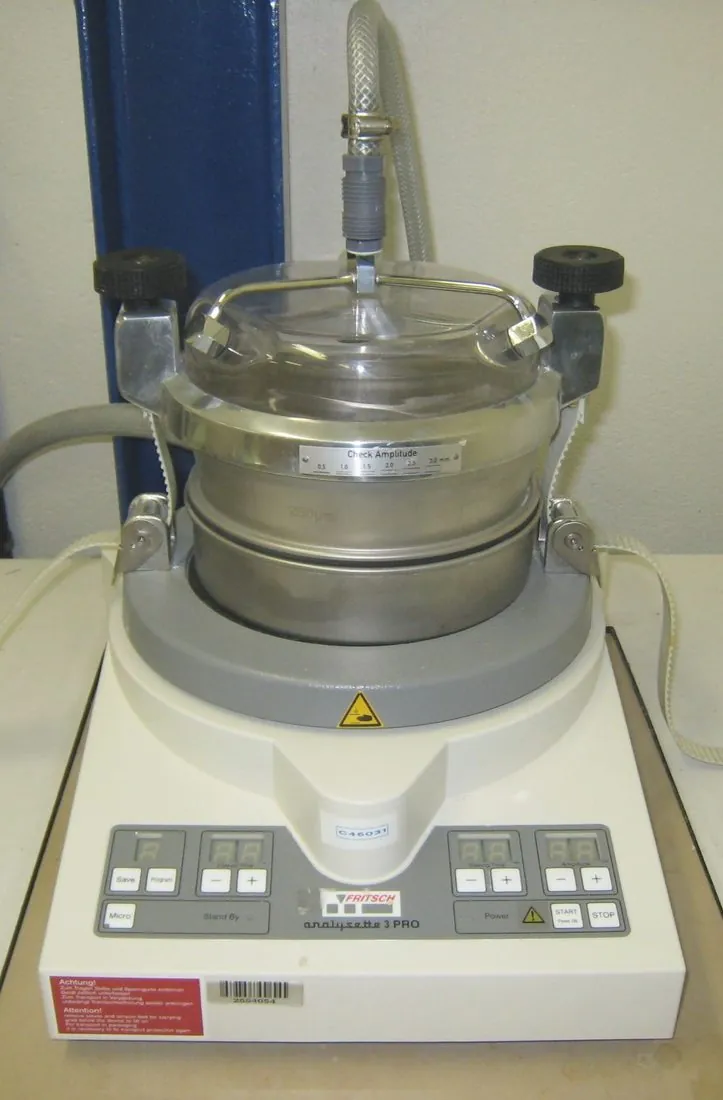
Elek analizi (ISO 8130-1)
Ölçtüğü: Belli göz açıklığının üstünde kalan toz oranı
Toz üst üste dizilmiş eleklerde sallanır ve her elekte kalan miktar tartılır. Lazer kırınımından daha basit ve ucuzdur; iri taneleri ve yabancı maddeyi bulmak için hâlâ yaygın bir kontroldür.
Yoğunluk (ISO 8130-3)
Ölçtüğü: Tozun yoğunluğu, g/cm³
Yoğunluk bir piknometreyle ölçülür. Ölçüm, toz tüketiminin hesabına girer: bir kilogram tozun kaplayacağı alan, yoğunluk ve film kalınlığından çıkar. Kaplama verimi (m²/kg) = 1000 / (yoğunluk [g/cm³] × film kalınlığı [µm]). Örneğin yoğunluğu 1,5 g/cm³ olan bir toz 60 µm filmde kilogram başına yaklaşık 11 m² kaplar. Gerçekte bir kısım toz parçaya geçmediği için bu, kuramsal değerdir.
Akış ve akışkanlaşma (ISO 8130-11, ISO 8130-5)
Ölçtüğü: Eriyik tozun akma uzunluğu ve tozun hava ile akışkanlaşması
Eğik düzlem akışı yönteminde tablet hâline getirilmiş toz eğik bir plakada belli sıcaklıkta erir ve akar; akma uzunluğu milimetre olarak ölçülür. Bu uzunluk filmin yüzey düzgünlüğünün (portakal kabuğunun) ilk göstergesidir. Akışkanlaşma ölçümü ise tozun hava ile ne kadar kolay akışkan hâle geldiğine bakar; besleme ve püskürtme için önemlidir.
Depolama kararlılığı (ISO 8130-8)
Ölçtüğü: Toz depoda topaklanıyor ya da sinterleşiyor mu?
Toz kapalı bir kapta, belirli bir sıcaklıkta belirli bir süre bekletilir; sonra topaklanma, sinterleşme ve akışkanlaşma bozulması aranır. Bağlayıcının camsı geçiş sıcaklığı düşükse ya da sertleştirici yaşlanıyorsa sorun burada görülür. Depo ve nakliye koşulları da bu testle ilişkilendirilir.
Birikim verimi (ISO 8130-10)
Ölçtüğü: Püskürtülen tozun levhaya yapışan oranı
Levha tartılıp püskürtülür, tekrar tartılır; yapışan toz püskürtülen tozun yüzdesi olarak hesaplanır. Tozun yükleme davranışını ve ne kadar geri kazanıma ihtiyaç duyulacağını gösterir. Sonuç tabancaya, voltaja ve parçaya bağlı olduğundan koşullar sabit tutulur.
DSC (diferansiyel taramalı kalorimetre)
Ölçtüğü: Camsı geçiş sıcaklığı (Tg) ve kür tepkimesinin ısısı
Numune küçük bir kapta, boş bir referansla birlikte aynı hızla ısıtılır; cihaz ikisi arasındaki ısı akışı farkını ölçer. Toz ısındıkça önce camsı geçiş görülür, sonra çapraz bağlanma ısı veren bir tepe olarak belirir. Kürlenmiş filmde bu tepe küçülür; kalan tepe kürlenmemiş kısmı gösterir. Depoda ya da ekstrüderde tepkimenin kısmen ilerleyip ilerlemediği de aynı eğriden anlaşılabilir.
Renk, örtücülük ve kalınlık
Renk eşleştirme
Ölçtüğü: Standart levhaya göre renk farkı (ΔE)
Partiden alınan numune levhaya püskürtülüp kürlenir ve onaylı standart levhayla spektrofotometre ile karşılaştırılır; fark ΔE sayısıyla verilir, tolerans müşteriyle belirlenir. Göz de kullanılır: iki levha standart ışık altında yan yana bakılır. Metalik ve dokulu tozlarda renk bakış açısına göre değiştiği için ölçüm daha zordur. Ayrıntısı Renk bilimi sayfasında.
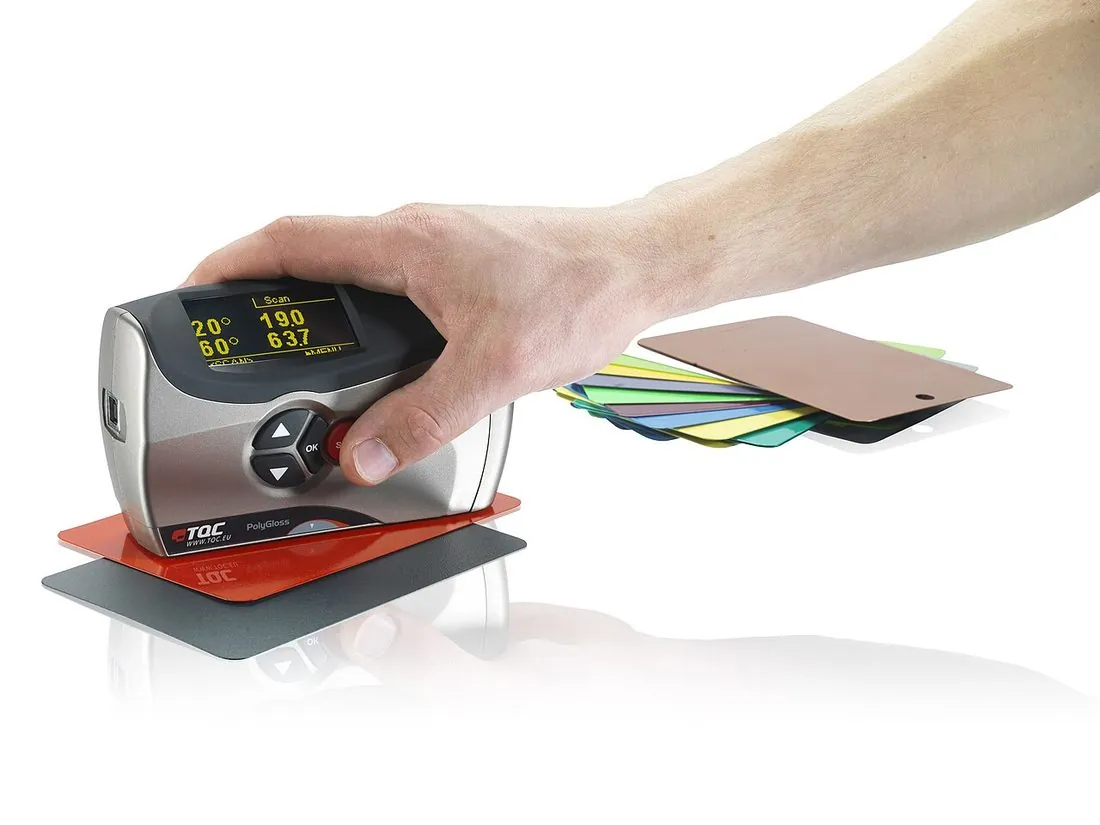
Parlaklık (ISO 2813)
Ölçtüğü: Yüzeyin ışığı yansıtma oranı: 20°, 60° ya da 85°
Cihaz yüzeye belirli bir açıyla ışık gönderir ve yansıyanı ölçer. Çok parlak yüzeyler 20°, orta parlaklık 60°, mat yüzeyler 85° ile daha ayrıntılı okunur. Aynı toz fırın koşuluna göre farklı parlaklık verebilir; yetersiz kürlenmiş film bazen daha parlak görünür, bu yüzden parlaklık tek başına kür ölçütü değildir.
Örtücülük (siyah-beyaz karşıtlık)
Ölçtüğü: Filmin altındaki zemini ne kadar gizlediği
Toz siyah ve beyaz bölümlü bir levhaya ya da karta belli kalınlıkta uygulanır, kürlenir; iki bölümün aynı görünüp görünmediğine bakılır. Fark kalıyorsa film o kalınlıkta örtmüyordur. Ölçüm renkli bir cihazla, iki bölüm arasındaki renk farkı olarak da yapılabilir. Örtücülük pigment oranına ve film kalınlığına bağlıdır.
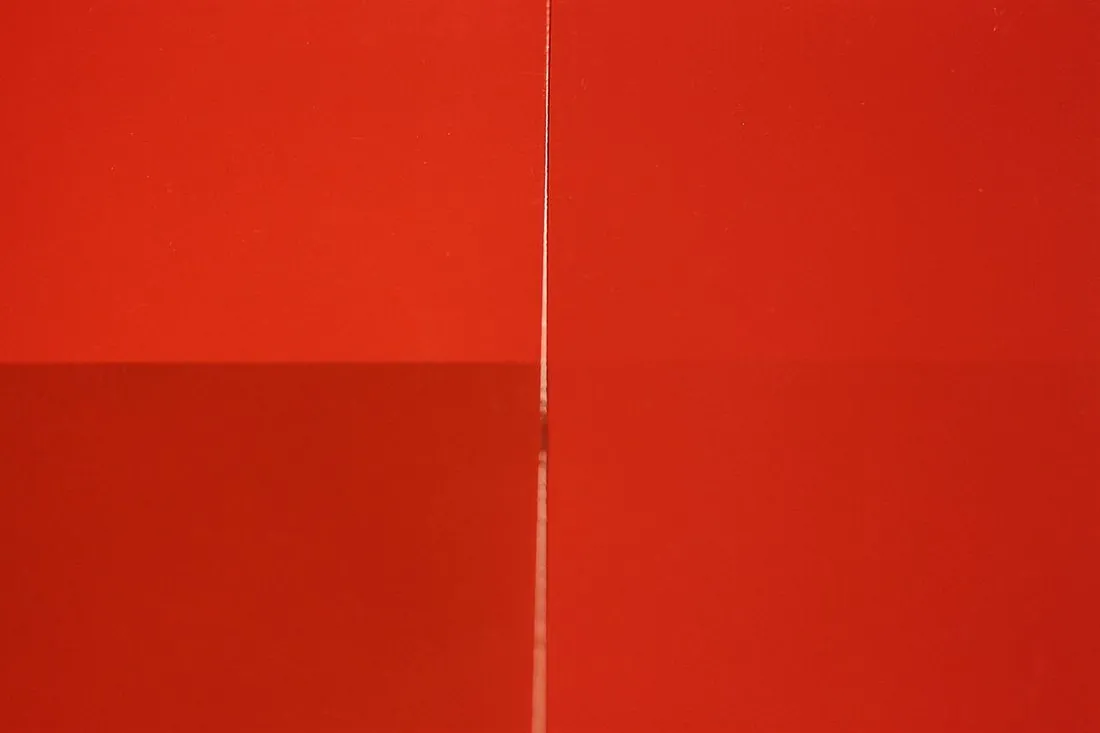
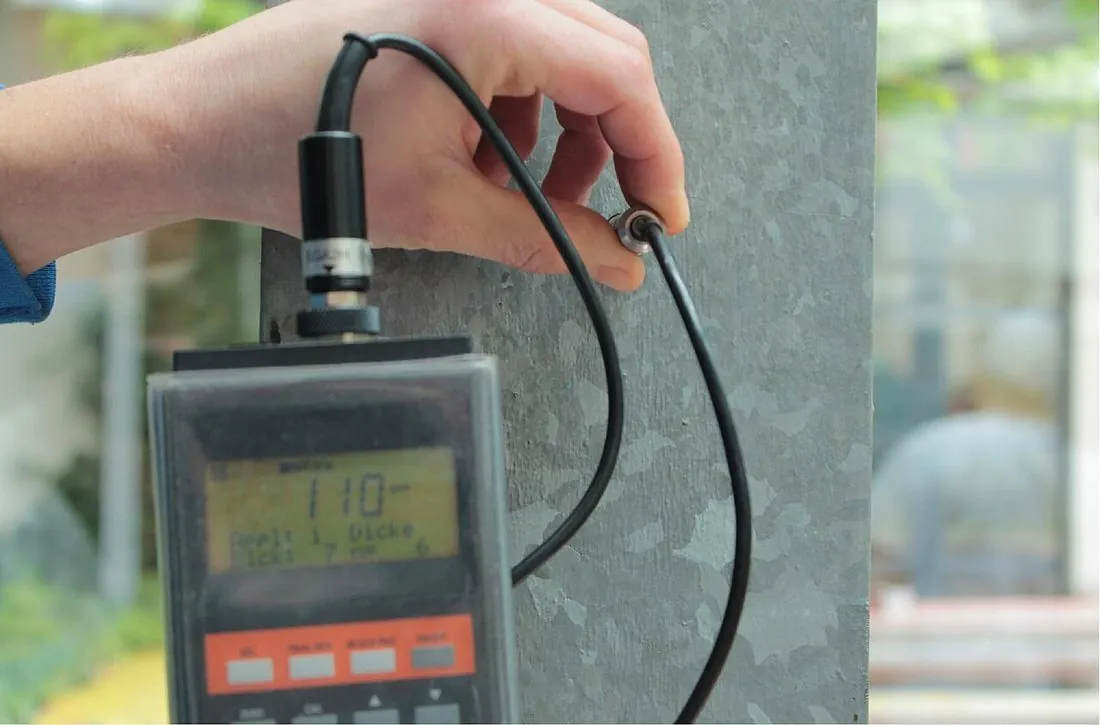
Film kalınlığı (ISO 2808)
Ölçtüğü: Kuru filmin mikrometre cinsinden kalınlığı
Çelik üzerinde manyetik, alüminyum gibi demir dışı metallerde girdap akımı ilkesiyle çalışan el tipi ölçerler filmi parçaya zarar vermeden ölçer. Çok ince film örtmez ve korumaz; çok kalın film portakal kabuğu, iğne deliği ve gereksiz toz tüketimi getirir. Karmaşık parçada kenar, köşe ve çukur için ayrı noktalar ölçülür. Kalınlık diğer film testlerinin ön şartıdır: sonuçlar kalınlıkla birlikte yazılır.
Dayanım ve esneklik
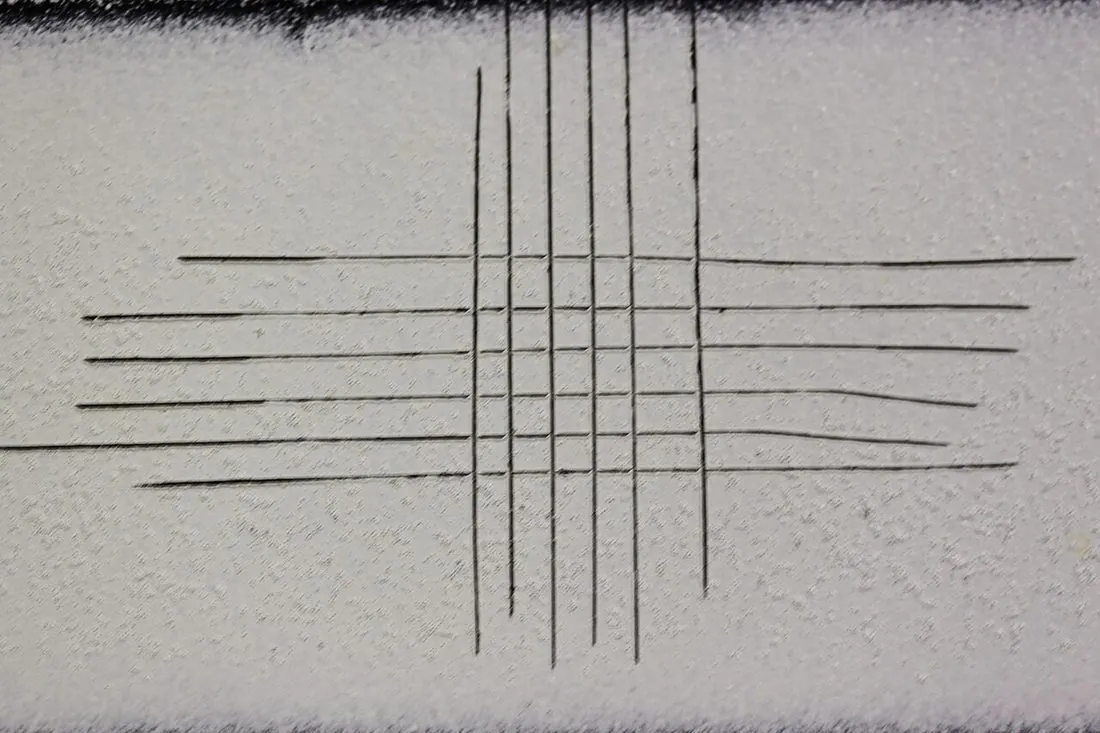
Çapraz kesik yapışma deneyi (ISO 2409)
Ölçtüğü: Filmin altlığa tutunması: Gt 0 (en iyi) ile Gt 5 (en kötü)
Filme bir kesici ile birbirini dik kesen çizgiler açılır, üzerine yapışkan bant bastırılıp çekilir. Kopan karelerin oranı sıfırdan beşe kadar dereceye çevrilir. Yapışma kaybı çoğunlukla ön işlemin eksik olduğunu (yağ, dönüşüm tabakası yok) ya da kürün yetersiz kaldığını gösterir.
Kopma (pull-off) yapışma deneyi (ISO 4624)
Ölçtüğü: Filmi altlıktan koparmak için gereken çekme kuvveti
Filme yapıştırıcıyla küçük bir çelik silindir yapıştırılır ve bir cihaz onu filme dik çeker; film altlıktan ya da katmanlar arasından koptuğunda kuvvet okunur (MPa). Çapraz kesikten farkı sayısal bir değer vermesi ve kopmanın nerede olduğunu (altlık, film ya da yapıştırıcı) göstermesidir.
Bükme testi (silindirik çubuk, ISO 1519)
Ölçtüğü: Filmin bükülünce çatlamadan altlığa uyması
Kaplı ince sac, çapı bilinen silindirik bir çubuk etrafında 180°’ye kadar bükülür. Bükülen kenarda film çatlıyor ya da soyuluyorsa esnekliği, tutunması ya da kürü yetersizdir. Daha küçük çaplı çubuk daha zor geçilir; sonuç “şu çapta çatlamadı” diye yazılır. Bükülüp şekil verilecek parçalar için önemlidir.
Darbe testi (düşen ağırlık, ISO 6272)
Ölçtüğü: Filmin ani darbeye dayanımı
Bilinen bir ağırlık belli bir yükseklikten kaplı levhaya düşürülür; levha çukurlaşırken film çatlıyor ya da altlıktan ayrılıyorsa darbeye dayanıklı değildir. Düşme yüksekliği artırılarak filmin dayanabildiği en büyük enerji bulunur. Ön işlem, film kalınlığı ve kür sonucu doğrudan etkiler: çok kalın ve fazla kürlenmiş film kırılgandır.
Çukurlaştırma testi (Erichsen, ISO 1520)
Ölçtüğü: Film çatlamadan altlık ne kadar çökertilebilir
Bir bilye ya da pim levhayı yavaşça çökertir; film çatlayana ya da altlıktan ayrılana kadar çukurun derinliği (mm) ölçülür. Darbe testinin yavaş, kontrollü karşılığıdır; derin çekilecek ya da preslenecek parçaların boyası için kullanılır.
Sertlik: kalem, sarkaç, Buchholz (ISO 15184, ISO 1522, ISO 2815)
Ölçtüğü: Filmin yüzey sertliği ve çökmeye direnci
Kalem sertliğinde derecesi bilinen kalemler filme sabit açıyla ve yükle sürülür; filmi çizmeyen en sert kalem sertliği verir. Sarkaç (König ya da Persoz) yönteminde filmin üzerinde sallanan bir sarkacın sönme süresi ölçülür. Buchholz yönteminde filme sabit yükle bir kama bastırılır ve izin uzunluğu okunur. Yetersiz kürlenmiş film daha yumuşak çıkar.
Çizilme direnci (ISO 1518)
Ölçtüğü: Filmin çizilmeye kadar taşıdığı yük
Bir uç, artan yükle filmin üzerinde sürülür; filmin altlığa kadar çizildiği yük okunur. Mobilya, beyaz eşya ve cephe gibi sürtünmeye maruz kalan yüzeylerde önemlidir.
Aşınma direnci (Taber, ISO 7784)
Ölçtüğü: Dönen aşındırıcı tekerlekler altında film kaybı
Kaplı levha döner bir tabla üzerinde, aşındırıcı tekerlekler altında belli devir sayısı kadar döndürülür. Film kaybı tartılarak ya da altlığın göründüğü devir sayısıyla ifade edilir. Zemin, kapı eşiği ve el değen yüzeyler için önemlidir.
Korozyon ve kimyasallar
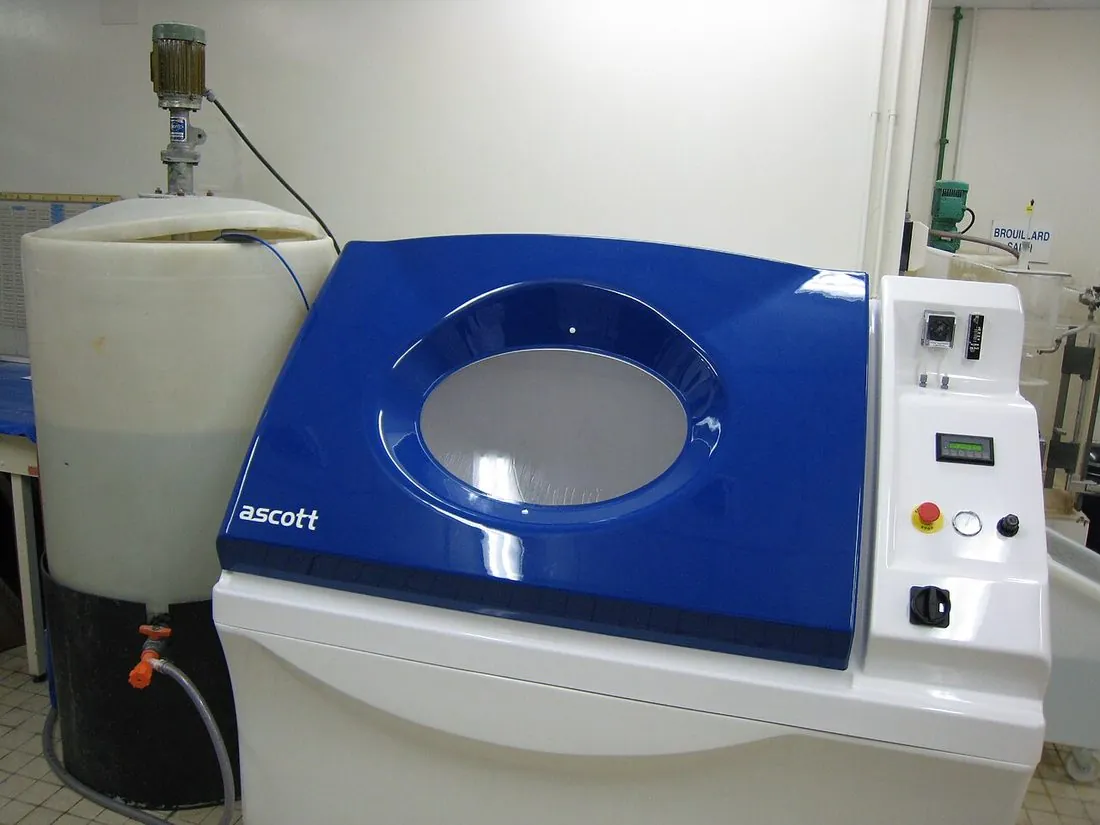
Tuz püskürtme (ISO 9227)
Ölçtüğü: Korozyona dayanım: çizik çevresinde kabarma ve yayılma
Filme altlığa kadar inen bir çizik açılır, numune nötr tuzlu sis içinde belirlenen süre bekletilir. Çizikten başlayıp film altına yürüyen korozyonun genişliği ölçülür. Süre, ürünün kullanılacağı ortama (iç mekân, kıyı, deniz) göre seçilir. Bu deney en çok ön işlemin ne kadar iyi olduğunu ölçer.
Asetik asitli tuz püskürtme ve filiform korozyon (ISO 9227, ISO 4623-2)
Ölçtüğü: Alüminyumda film altı korozyon: iplik biçimli yayılma
Alüminyum cephe ve doğramada asetik asit eklenmiş tuz püskürtme ve filiform korozyon deneyleri uygulanır; çizikten yayılan ipliklerin uzunluğu ölçülür. Alüminyum için asıl ön işlem sınavıdır: dönüşüm tabakası iyi değilse iplikler hızla ilerler.
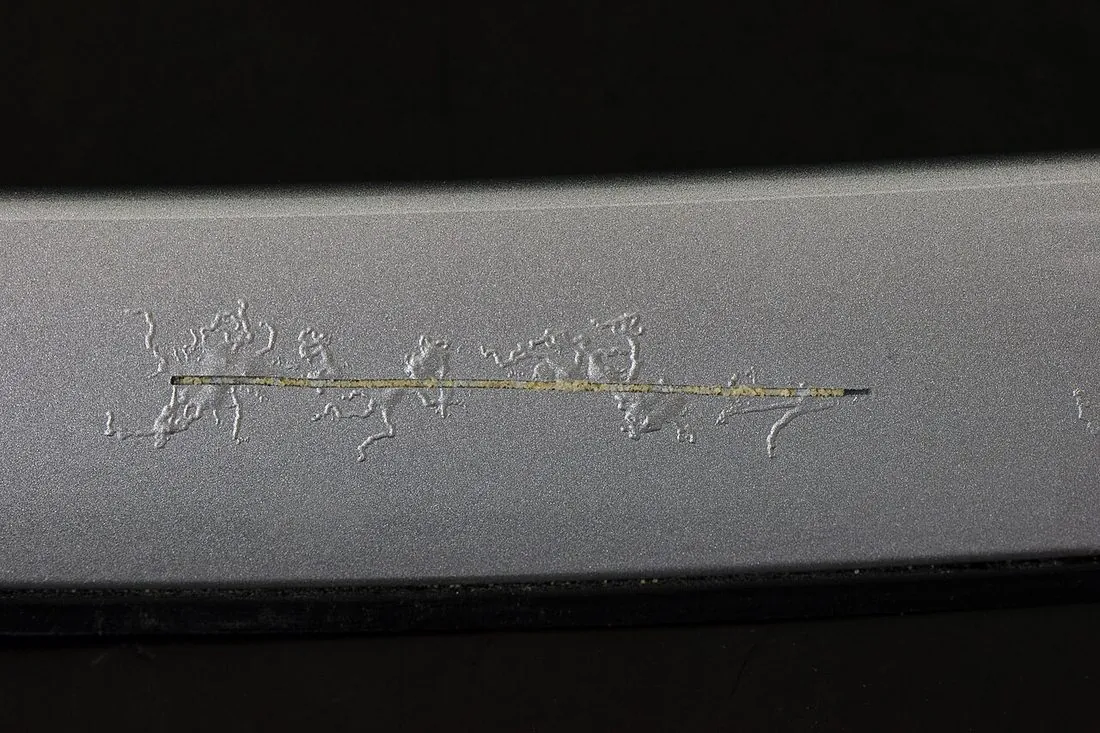
Yoğuşmalı nem (ISO 6270-2)
Ölçtüğü: Sürekli nemde kabarma ve yapışma kaybı
Numune, yüzeyinde sürekli su yoğuşan bir nem dolabında bekletilir. Süre sonunda kabarma, renk değişimi ve yapışma kaybına bakılır. Nemin film içinden altlığa ulaşıp ulaşmadığını gösterir.
Kimyasal ve sıvı direnci (ISO 2812-1)
Ölçtüğü: Asit, baz, çözücü ve yağa temas sonrası film değişimi
Film belli bir sıvıyla (seyreltik asit ya da baz, deterjan, yakıt, çözücü) belirli bir süre temas ettirilir; sonra kabarma, yumuşama, renk ve parlaklık değişimi aranır. Hangi kimyanın hangi ortama uygun olduğu bu testle belirlenir.
Dış hava dayanımı
Hızlandırılmış yaşlandırma: UV lambası (ISO 16474-3)
Ölçtüğü: Güneş ışığı ve nemin renk, parlaklık ve filme etkisi
Numune, UV lambalarıyla aydınlatılan ve nem döngüsü uygulanan bir dolapta saatlerce yaşlandırılır; aralıklarla renk değişimi ve parlaklık kaybı ölçülür. Dış mekân ürünlerinin epoksi ya da polyester seçimini bu test destekler. Sonuç gerçek bir yıl karşılığı demek değildir; yöntem karşılaştırma içindir.
Yaşlanma değerlendirmesi: kabarma, çatlama, kireçlenme (ISO 4628)
Ölçtüğü: Yaşlanmış filmdeki bozulmanın derecesi
Yaşlandırma ya da açık hava maruziyetinden sonra film bozulması derecelendirilir: kabarma, çatlama, soyulma ve kireçlenme için ayrı ayrı. Kireçlenme genellikle bir bant filme bastırılıp çekilerek ve bant üzerinde kalan toz derecelendirilerek bulunur.
Kür kontrolü
Solvent sürtme (aseton ya da MEK)
Ölçtüğü: Kürün yeterli olup olmadığı
Solvente batırılmış bez ya da çubukla filme belirli sayıda çift sürtme yapılır. Tam kürlenmiş film dayanır; yetersiz kürlenmiş film yumuşar, bez renk alır. Sonuç, aynı tozun tam kürlenmiş referans levhasıyla karşılaştırılır; baskı, sürtme sayısı ve solvent sonucu etkilediği için yöntem sabit tutulur. Test çoğu zaman parçaya zarar vermeden gizli bir noktada yapılabilir. Sürtme sayısını tozun üreticisi söyler.
Aşırı kürde sararma: b* ve ΔE
Ölçtüğü: Fazla pişirmeyle renk kayması (beyaz ve açık renkler)
Beyaz ya da açık bir levha, normal kür koşulundan daha uzun veya sıcak bir koşulda kürlenir; renk ölçülür. Sararma b* değerinin artması ve ΔE ile izlenir. Epoksi ve hibrit tozlar polyestere göre aşırı kürde daha çabuk sararır; bu test tozun “kür penceresini” ne kadar kaldırdığını gösterir.
Daha fazlası
- Renk bilimi: L*a*b*, ΔE ve metamerizm · Rengi sayıya dökmek, ölçmek ve iki rengi karşılaştırmak
- Hata rehberi · Portakal kabuğu, iğne deliği, krater, yapışma kaybı
← Toz boya üretim hattının tamamı
Kaynaklar
- ISO 8130-6: toz boyalarda jelleşme süresinin tayini
- Toz boya (Powder coating), Wikipedia
- Kürü tutturmak ve kraterden kaçınmak, Powder Coated Tough
- Aşırı ve yetersiz kür, Products Finishing
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada toz boya hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android