Toz Boya Öğütme, Eleme, Kalite Kontrol ve Paketleme
Kırıntı ince toza öğütülür; çok iri ve çok ince taneler ayıklanır. Kırıntılar bir değirmende ince toza öğütülür.
Fotoğraf: TSchneider · Kamu malı · Wikimedia Commons
05 Öğütme ve eleme
Kırıntı ince toza öğütülür; çok iri ve çok ince taneler ayıklanır.
Bu aşamada ne olur?
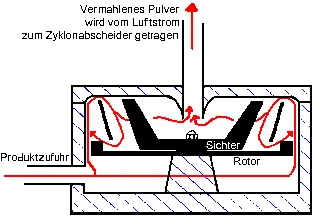
Kırıntılar bir değirmende ince toza öğütülür. Toz boya için yaygın olan sınıflandırıcılı değirmenlerdir: öğütme bölmesinden hava geçer, sınıflandırıcı yeterince ince taneleri hava akımıyla siklona ve filtreye gönderir, iri taneleri tutar; onlar yeniden öğütülür.
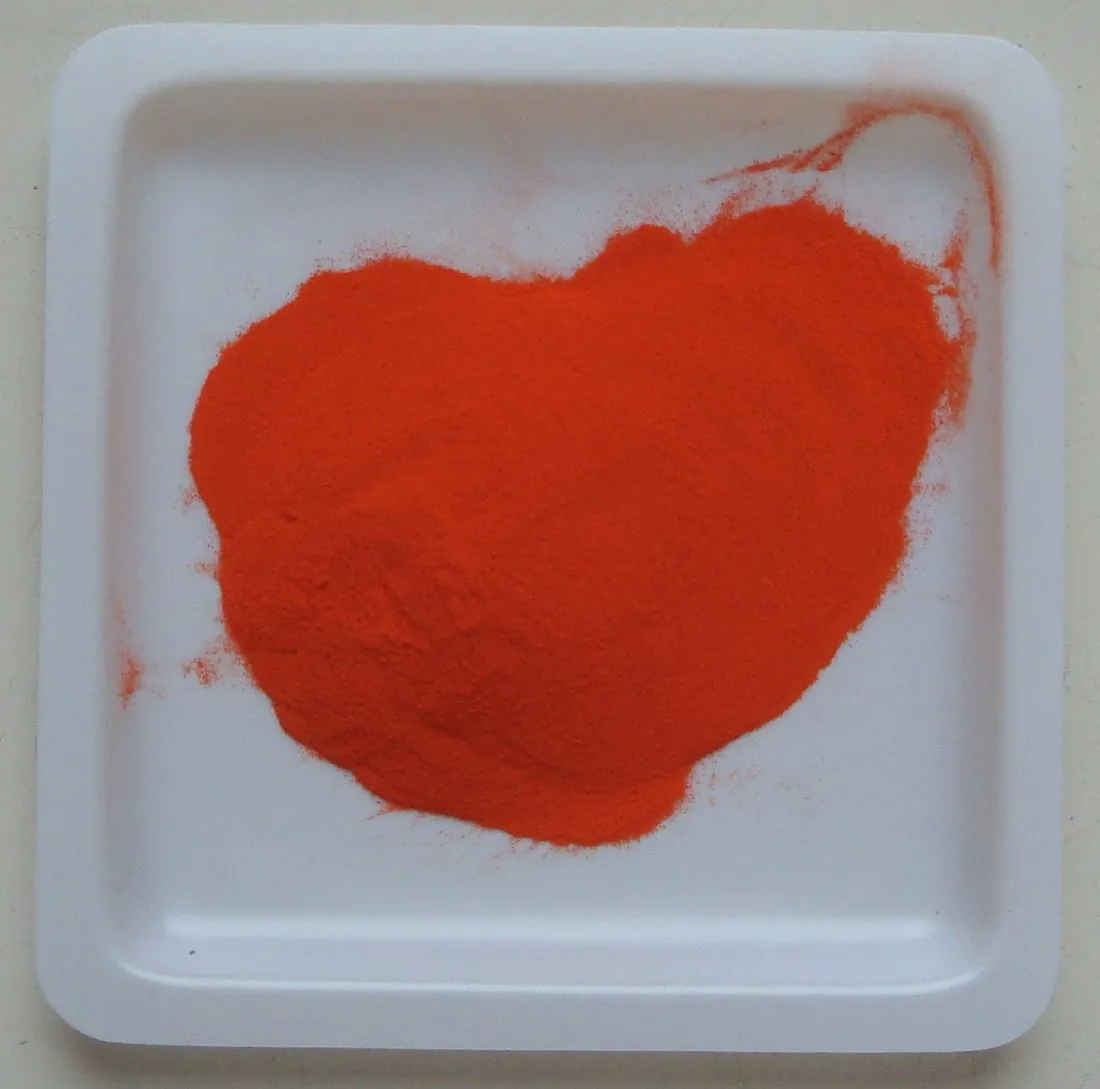
Hedef tane boyu uygulamaya bağlıdır. Patent literatüründe medyan tane boyu (x50) için tercih edilen aralık yaklaşık 30–50 µm’dir. Genel olarak toz boyalar 5–100 µm arasında üretilir; ince film istendikçe tane küçülür. Medyanı yaklaşık 25 µm’nin altındaki çok ince tozları elektrostatik olarak püskürtmek zordur, çünkü bu tozlarda ince tane payı yüksektir.
Çıkan toz elenir: iri taneler ve yabancı maddeler tutulur, geçen toz paketlemeye gider. Elek üstünde kalan kısım yeniden öğütülür ya da atılır. Düz renkli tozlar buradan kalite kontrole gider; metalik ve efektli tozlar ayrıca bonding aşamasından geçer.
Değirmen devresinin yolu
Kırıntıdan bitmiş tozun elenmesine altı adım.
-
Besleme
Kırıntılar bir besleyiciyle sabit hızda değirmene verilir. Besleme hızı tane boyunu ve verimi doğrudan etkiler.
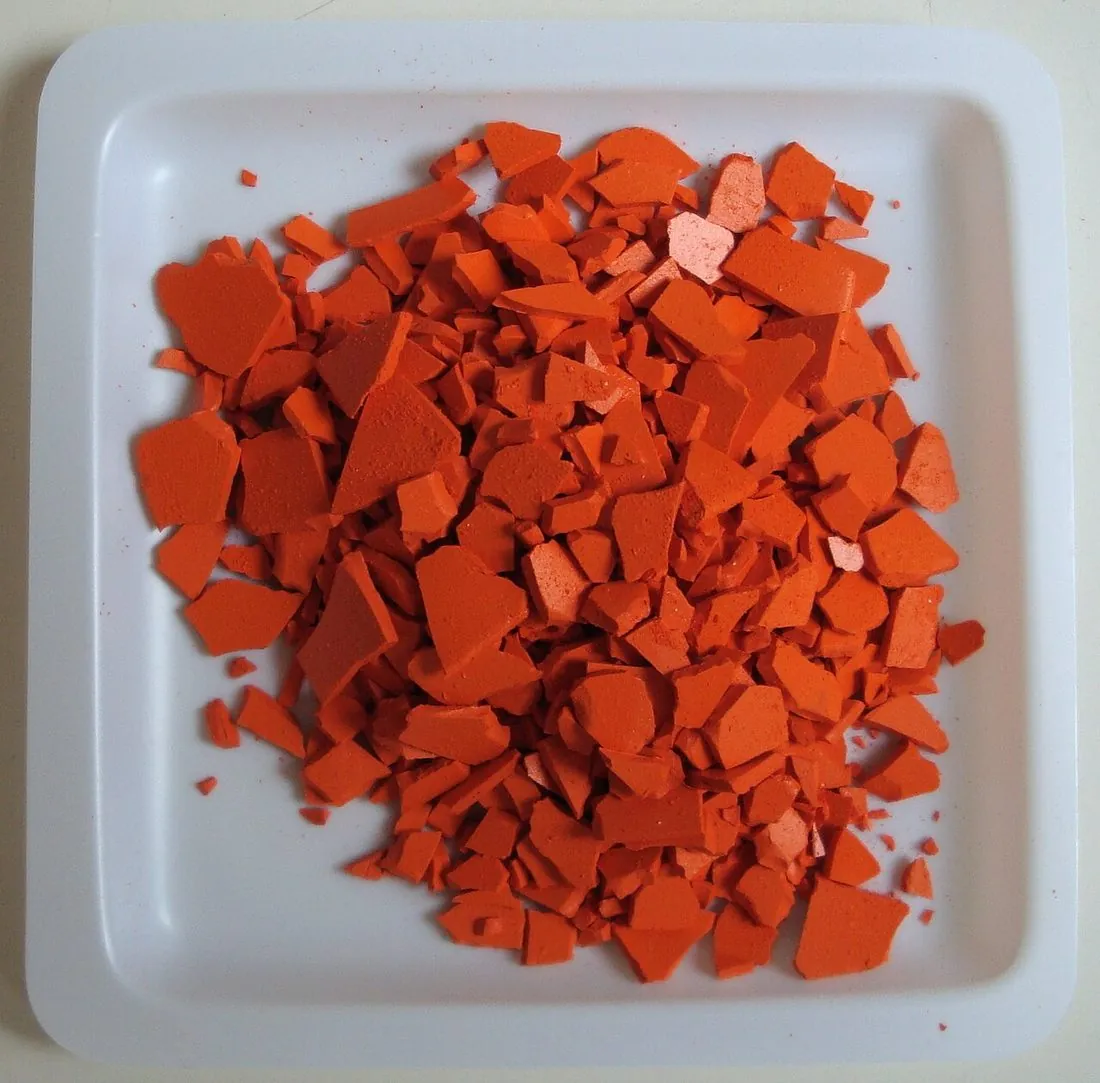
Soğutulup kırılmış toz boya kırıntıları (chip). Öğütmeye giden ara üründür. Fotoğraf: Hardcoreraveman · Kamu malı · Wikimedia Commons -
Öğütme
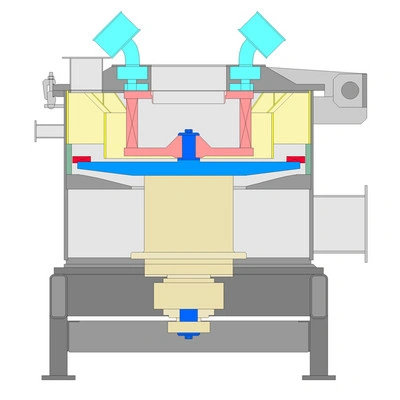
Dönen çark ya da iğneler kırıntılara çarparak onları ufalar. Çarpma şiddeti arttıkça tane küçülür, ama ince tane payı da artar.
Sınıflandırıcılı bir değirmenin (classifier mill) kesit çizimi. Fotoğraf: TSchneider · Kamu malı · Wikimedia Commons -
Sınıflandırma
Sınıflandırıcı çark yeterince ince tanelerin geçmesine izin verir, iri olanları geri çevirir. Çarkın devri medyan tane boyunu ayarlayan başlıca düğmedir.
Toz boya öğütücüsünün çalışma ilkesi (etiketler Almanca). Produktzufuhr: ürün girişi. Kırıntı rotorla öğütülür, Sichter (sınıflandırıcı) yeterince ince olanı seçer, öğütülmüş toz hava akımıyla siklon ayırıcıya taşınır. Fotoğraf: Toto 601 · Kamu malı · Wikimedia Commons -
Soğutma havası
Öğütme ısı çıkarır. Bağlayıcının camsı geçiş sıcaklığı düşük olduğu için ısınan toz yumuşayıp değirmen iç duvarına yapışabilir; bu yüzden değirmenden serin hava geçirilir.
-
Siklon ve filtre
Hava akımı ince tozu siklona taşır, siklon tozu havadan ayırır. Siklondan kaçan çok ince toz filtrede tutulur ve atılır ya da yeniden değerlendirilir.
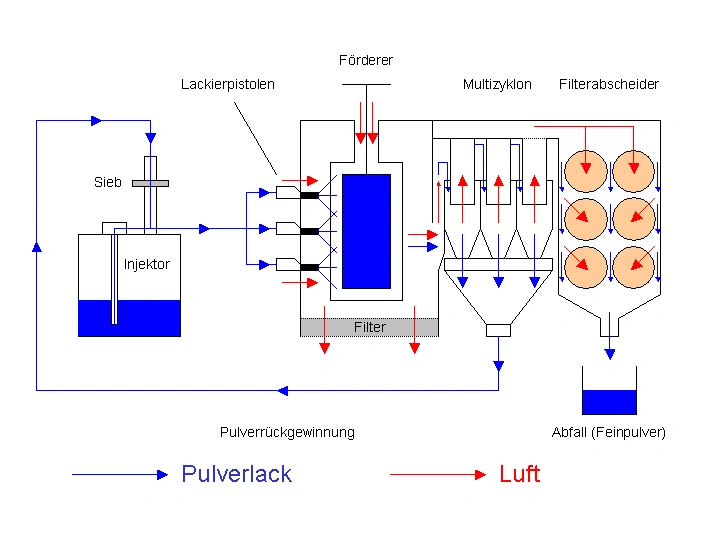
Toz boya kabini ve geri kazanım şeması (etiketler Almanca). Mavi çizgi tozu, kırmızı çizgi havayı gösterir. Sieb: elek, Injektor: enjektör, Lackierpistolen: tabancalar, Multizyklon: çoklu siklon, Filterabscheider: filtreli ayırıcı, Pulverrückgewinnung: toz geri kazanımı, Abfall (Feinpulver): atık ince toz. Fotoğraf: Hardcoreraveman · Kamu malı · Wikimedia Commons -
Eleme
Bitmiş toz bir elekten geçirilir. Elek üstünde kalan iri tane ve yabancı madde ayrılır.
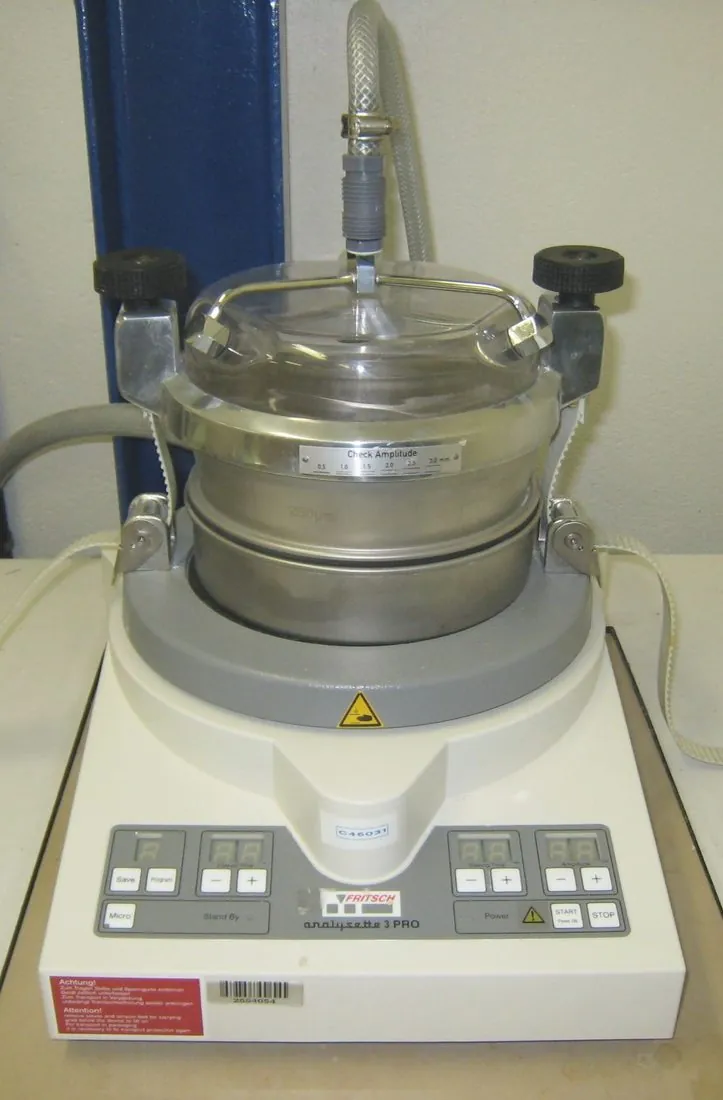
Laboratuvar tipi titreşimli elek. Bu model ıslak elemede 20 µm ile 10 mm arasını ölçer; toz boyada elek analizi tane boyu dağılımına bakmanın klasik yollarından biridir. Fotoğraf: Cjp24 · CC BY-SA 3.0 · Wikimedia Commons
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Medyan tane boyu (x50) | ≈ 30–50 µm (tercih edilen aralık) |
| Üretilen toz aralığı | Genel olarak 5–100 µm |
| 10 µm altı ince tane | Sınıflandırıcılı değirmen çıkışında ≈ %5–30 |
| İnce film için | Daha ince toz (yaklaşık 10–20 µm) |
Değerler tesisten tesise, tozdan toza değişen genel aralıklardır; bir toz boyanın kür penceresi ya da bir hattın ayar noktası değildir. Gerçek değerler tozun veri sayfasındadır.
Derste anlatılmayan
Birim işlemler dersinde öğütme enerji ve tane küçültme yasalarıyla anlatılır. Burada ölçüt ortalama değil, dağılımın kuyruklarıdır: aşırı iri tane filmde pürüz, aşırı ince tane akışkanlaşma ve geri kazanım sorunu demektir. Aynı medyanlı iki toz, kuyrukları farklı olduğu için tamamen farklı davranabilir. Bu yüzden sınıflandırma, öğütmenin kendisi kadar önemlidir.
Sahadan notlar
- Değirmen ayarı (devir, besleme hızı, hava akımı) tane boyu dağılımını değiştirir; yeni bir formül için ayar yeniden bulunur.
- Havada asılı organik toz yanıcıdır. Değirmen, siklon ve filtreler topraklanır, hat toz patlaması önlemleriyle işletilir.
- Her renkten sonra değirmen ve siklon temizlenir; kalan toz bir sonrakini lekeler.
- Tane boyu hat sonunda ve her partide ölçülür (lazer kırınımı ya da elek). Dağılımın kayması fark edilirse ayar düzeltilir.
Daha fazlası
- Bonding: metalik tozlarda pigment tutturma · Metalik pigment neden ekstrüdere girmez, tanelere nasıl tutturulur
06 Kalite kontrol ve paketleme
Her parti renk, tane boyu ve kür açısından denenir, sonra kutulanır.
Bu aşamada ne olur?
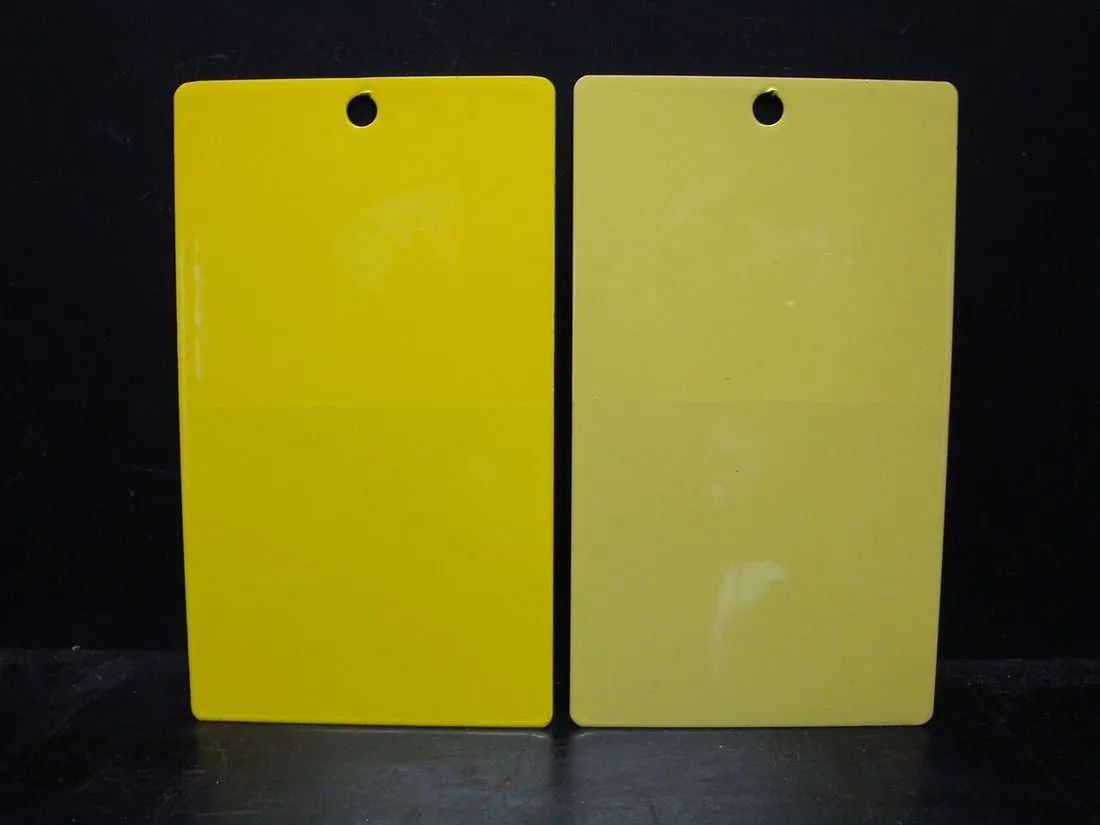
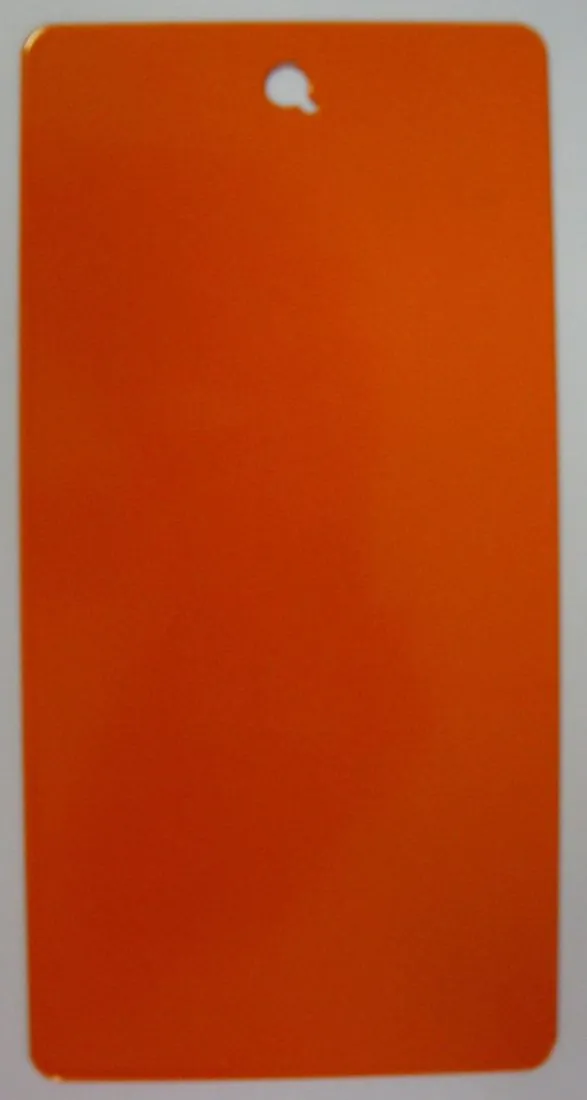
Müşterinin istediği renk çoğu zaman bir kartela numarasıdır (RAL, NCS, Pantone). Bitmiş her partiden numune alınır. Numune önce levhaya püskürtülüp kürlenir; renk, parlaklık, doku ve film özellikleri onaylı standartla karşılaştırılır. Aynı zamanda tozun kendisi ölçülür: tane boyu dağılımı, jelleşme süresi, camsı geçiş sıcaklığı. Testlerin ayrıntısı (yöntemler, standartlar, sonucun anlamı) “Laboratuvar testleri” sayfasındadır.
Onaylanan parti polietilen torbalı kutulara ya da torbalara doldurulur. Sıcak ve nemli yerde bekleyen toz boya topaklanır ve akışını yitirir; bu yüzden depolama serin ve kuru koşullarda yapılır. Üretici bir raf ömrü bildirir.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Parti onayı | Renk, parlaklık, tane boyu, jelleşme süresi, kür |
| Depolama | Serin ve kuru; ısıdan uzak |
| Raf ömrü | Üreticinin bildirdiği süre |
| Ambalaj | Polietilen torbalı kutu ya da torba |
Değerler tesisten tesise, tozdan toza değişen genel aralıklardır; bir toz boyanın kür penceresi ya da bir hattın ayar noktası değildir. Gerçek değerler tozun veri sayfasındadır.
Derste anlatılmayan
Kalite kontrol dersinde ölçüm bir sayıdır. Toz boyada ölçülen şeyin çoğu, ürünün kendisi değil, fırından çıkmış hâlidir: toz önce levhaya püskürtülüp kürlenir, sonra film ölçülür. Yani laboratuvar bir müşteri hattını küçük ölçekte taklit eder. Bir tozun “iyi” olması için hem tozda (tane boyu, jelleşme) hem de üzerinde kürlenmiş filmde (renk, parlaklık, esneklik) doğru sonuçlar gerekir.
Sahadan notlar
- Renk uyuşmazlığı en pahalı hatalardandır: aynı rengin farklı partileri bir cephede yan yana kullanılırsa fark gözle görülür.
- Her parti için numune saklanır; şikâyette aynı partiden yeniden levha hazırlanıp denenebilir.
- Toz boya uzun süre sıcakta kalırsa kimyası ilerleyebilir; bu da jelleşme süresini kısaltır. Depo sıcaklığı bu yüzden izlenir.
Daha fazlası
- Renk bilimi: L*a*b*, ΔE ve metamerizm · Rengi sayıya dökmek, ölçmek ve iki rengi karşılaştırmak
← Toz boya üretim hattının tamamı
Kaynaklar
- Toz boyanın verimli öğütülmesi ve sınıflandırılması, PCI dergisi
- Toz boya (Powder coating), Wikipedia
- Toz boya kompozisyonları için ekstrüzyon süreci (patent, ABD 7666338)
- ISO 8130-6: toz boyalarda jelleşme süresinin tayini
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada toz boya hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android