Elektrostatik Toz Boya Püskürtme: Korona ve Tribo Tabancalar
Toz havayla taşınır, yüklenir ve topraklı parçaya çekilir.
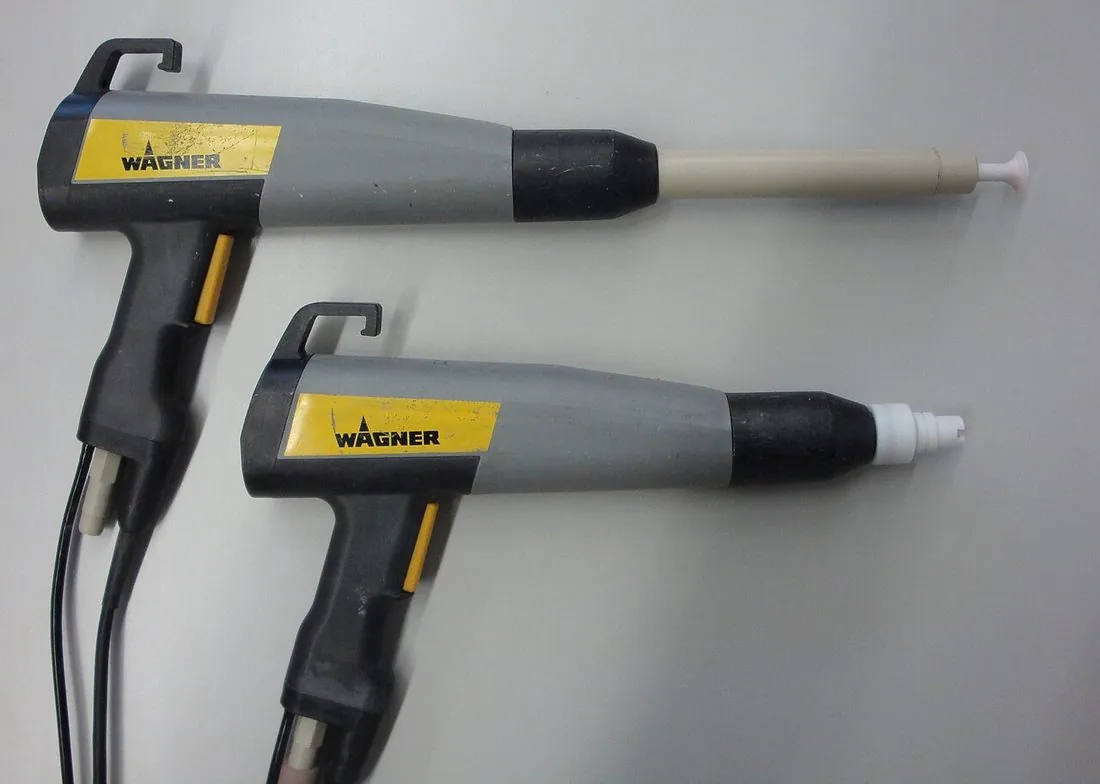
Fotoğraf: Hardcoreraveman · Kamu malı · Wikimedia Commons
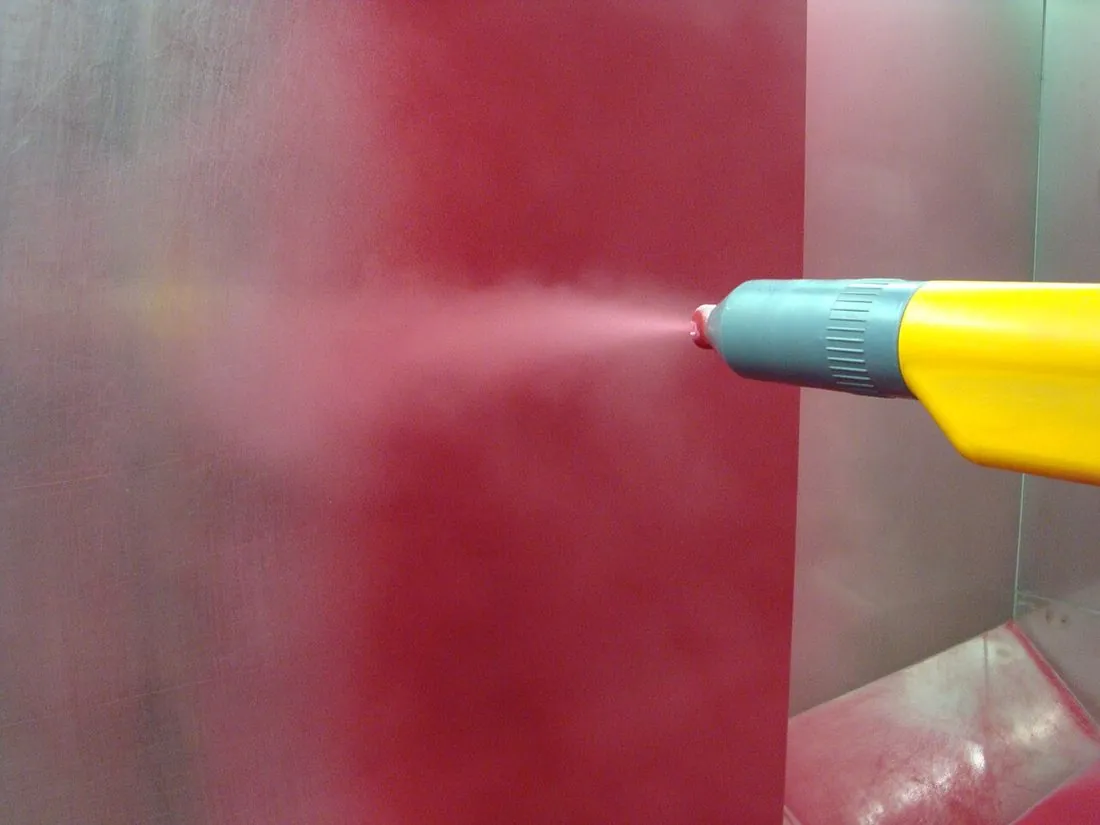
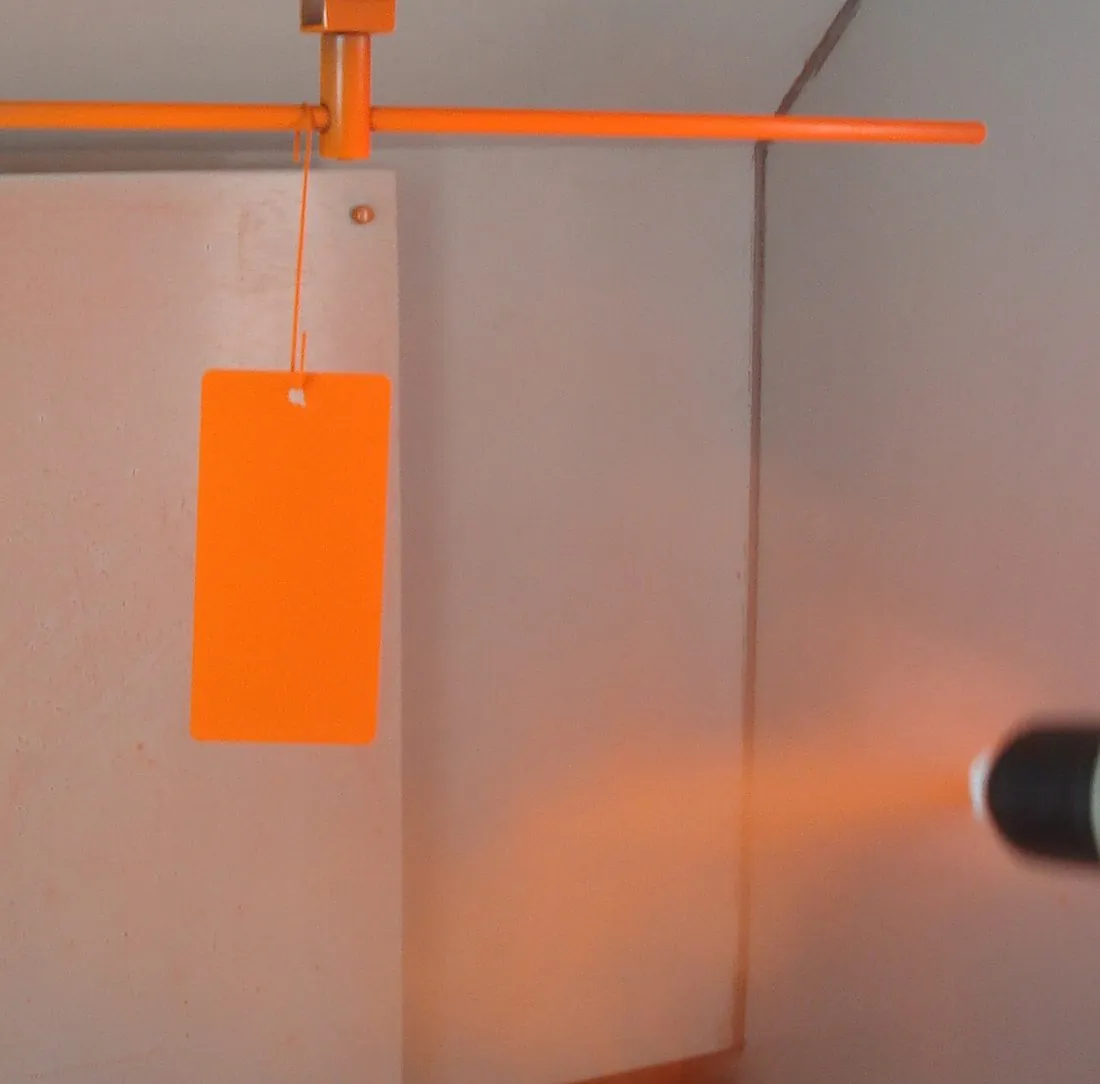
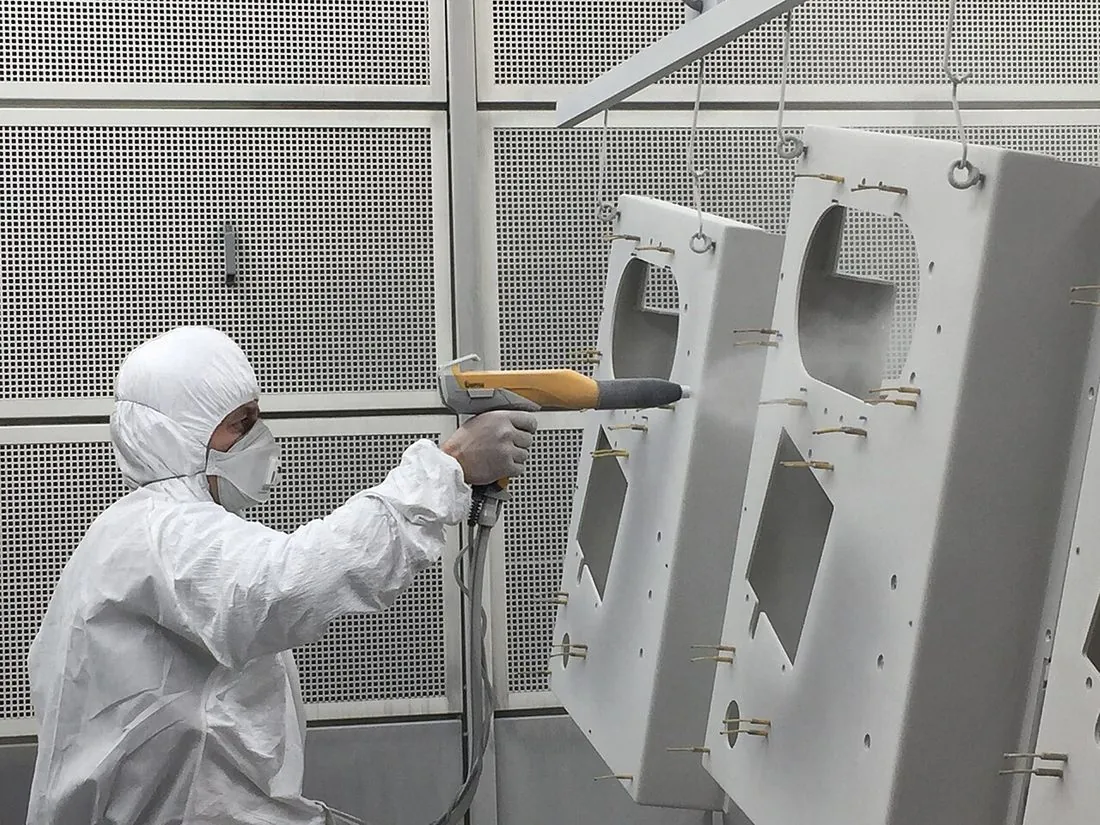
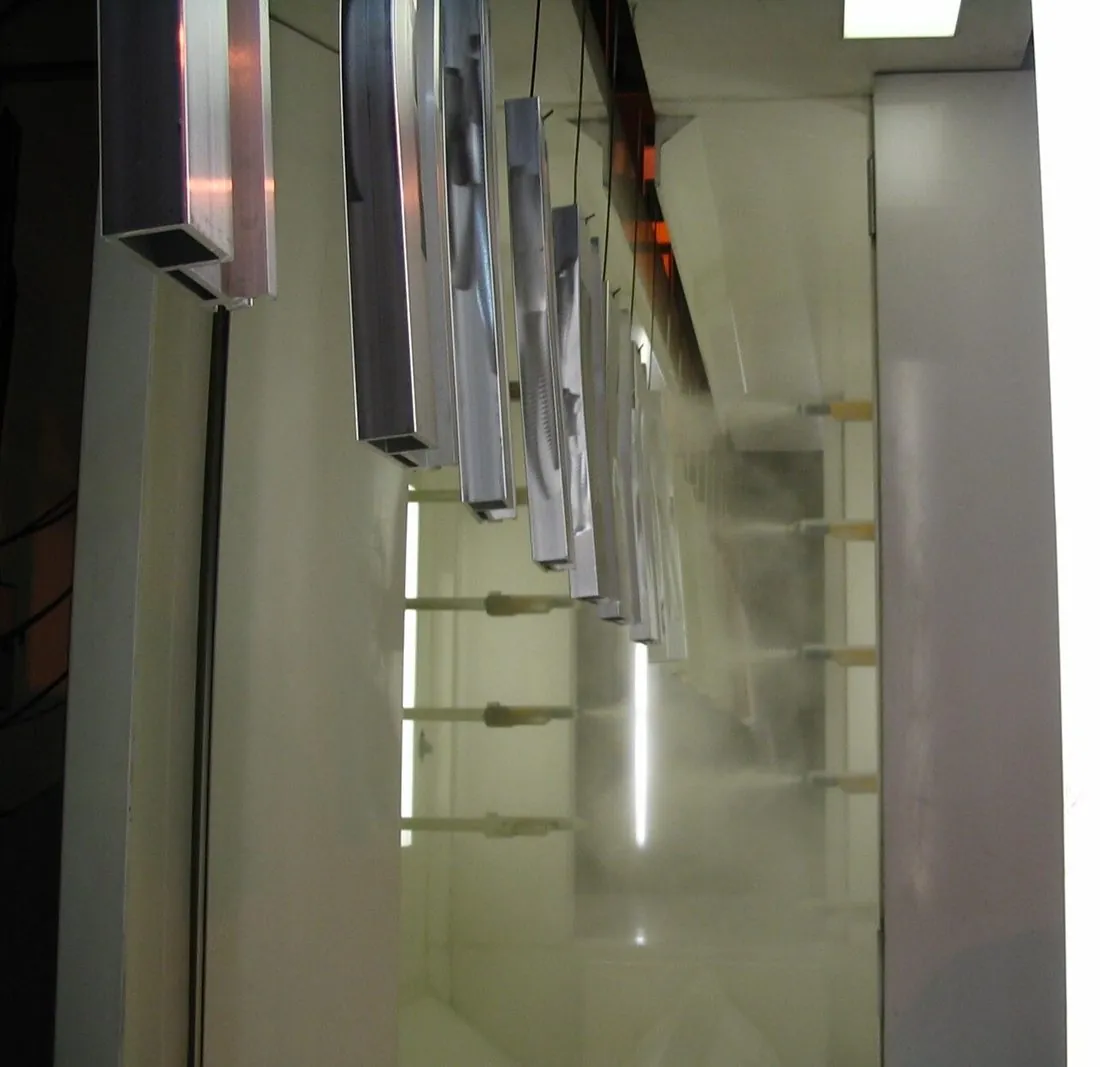
Bu aşamada ne olur?
Toz bir besleme kabında hava ile akışkanlaştırılır, enjektörle (Venturi pompası) hortumdan tabancaya taşınır. Tabancada yüklenir ve nozuldan bulut hâlinde çıkar. Parça konveyöre asılıdır ve topraklıdır; yüklü toz elektrik alanıyla parçaya çekilir ve yapışır.
Yükleme iki yolla yapılır. Korona tabancasının ucundaki elektroda yüksek gerilim uygulanır (tipik olarak 50–100 kV mertebesi), hava iyonlaşır ve toz bu iyonlarla yüklenir. Tribo tabancasında toz, tabanca içinde bir politetrafloroetilen (teflon) yüzeye sürtünerek yüklenir; yüksek gerilim yoktur.
Yapışan toz henüz bir film değildir: onu elektrostatik kuvvet tutar. Parçaya dokunulursa ya da hava akımı olursa toz dökülür. Sağlamlığı kürleme verir.
Geri dönüş döngüsü: Artık toz: geri kazanım. Akım Kabin ve toz geri kazanımı aşamasından buraya geri gelir.
Püskürtme hattının parçaları
Tozun besleme kabından parçaya kadar geçtiği yolun donanımı.
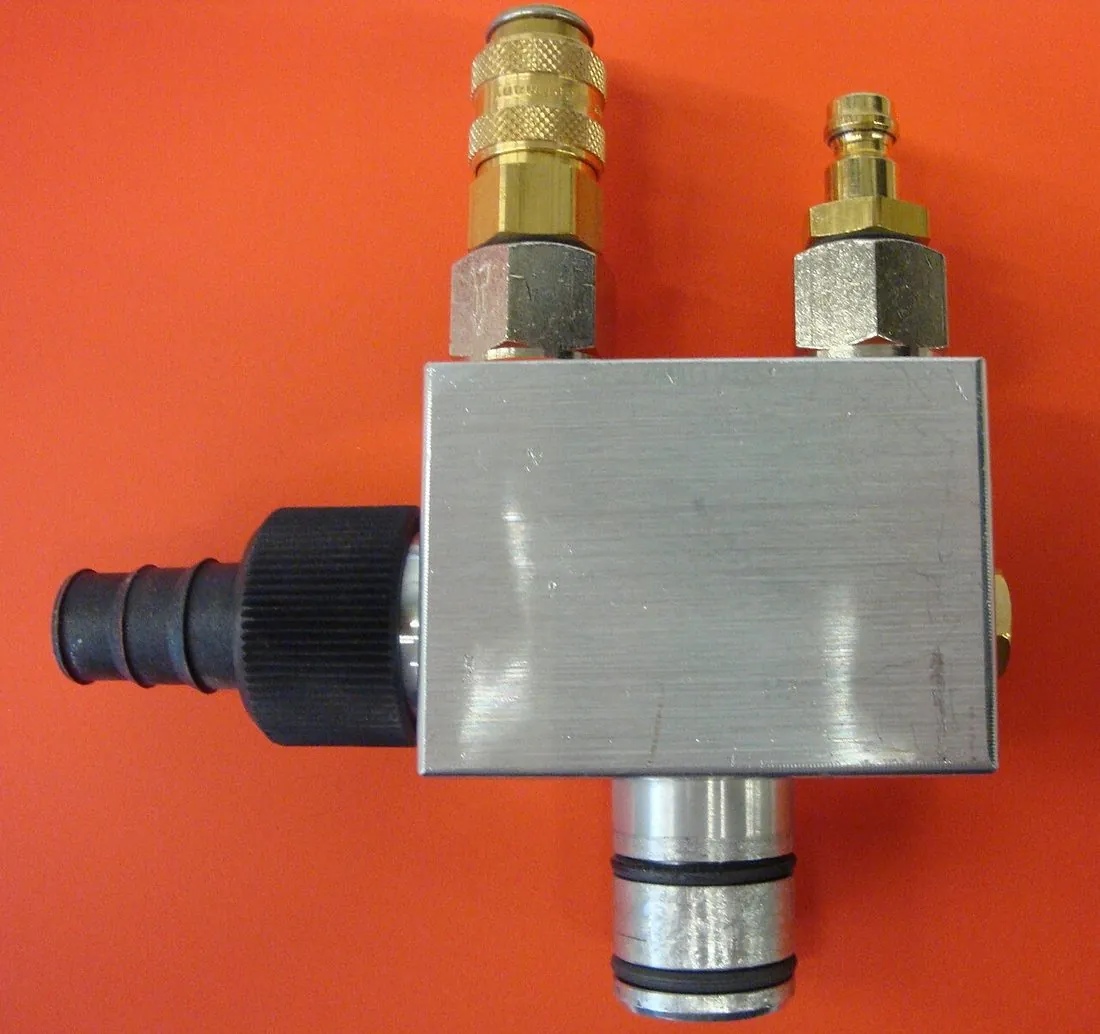
Enjektör (Venturi pompası)
Sıkıştırılmış hava, besleme kabındaki tozu emip hortumdan tabancaya sürükler. Hava basıncı tozun hızını belirler; hız arttıkça toz parçaya çarpıp sekebilir.
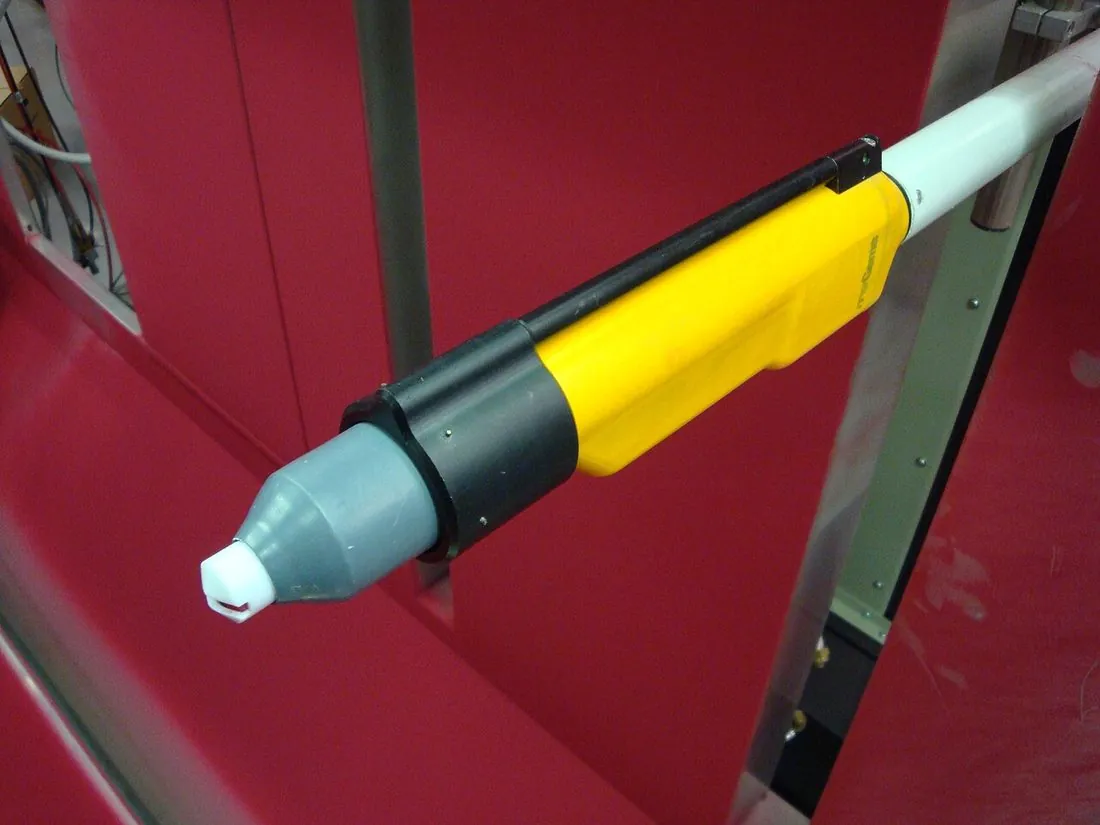
Elle kullanılan tabanca
Operatörün parçaya doğrultup gezdirdiği tabanca. Küçük işlerde, karmaşık parçalarda ve rötuşta kullanılır.
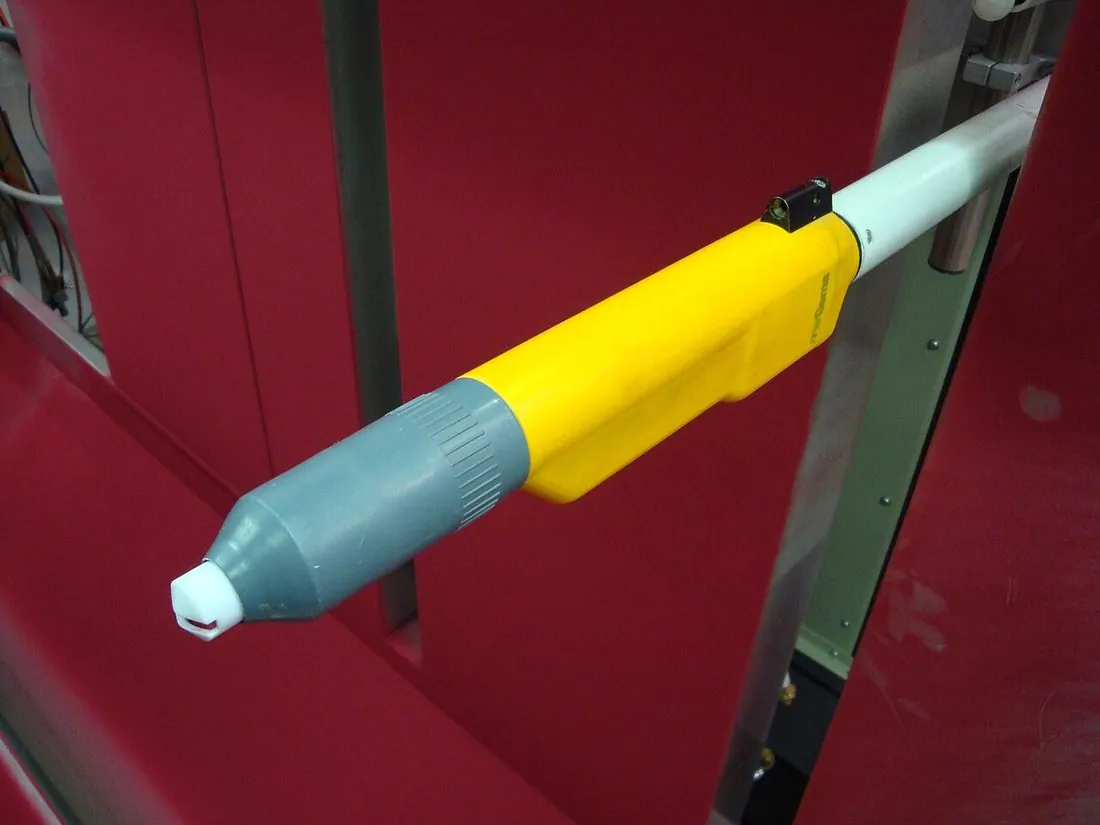
Otomatik tabanca
Sabit bir kola ya da hareket eden bir taşıyıcıya takılır, konveyör hızıyla koordineli çalışır. Seri üretimde aynı kalınlığı tekrar tekrar verir.
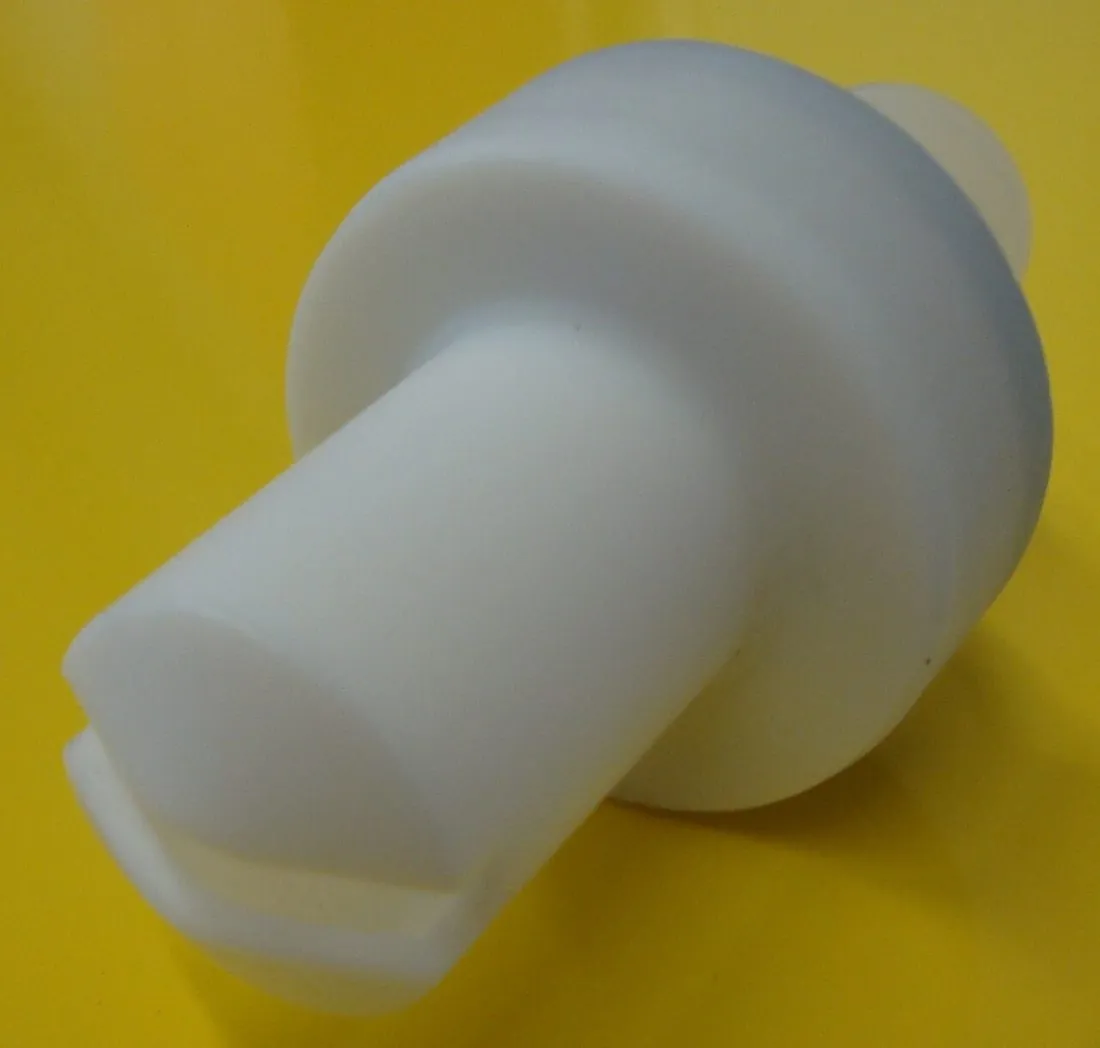
Yassı jet nozulu
Tozu yelpaze biçiminde yayar; düz yüzeyleri boyamak için uygundur.
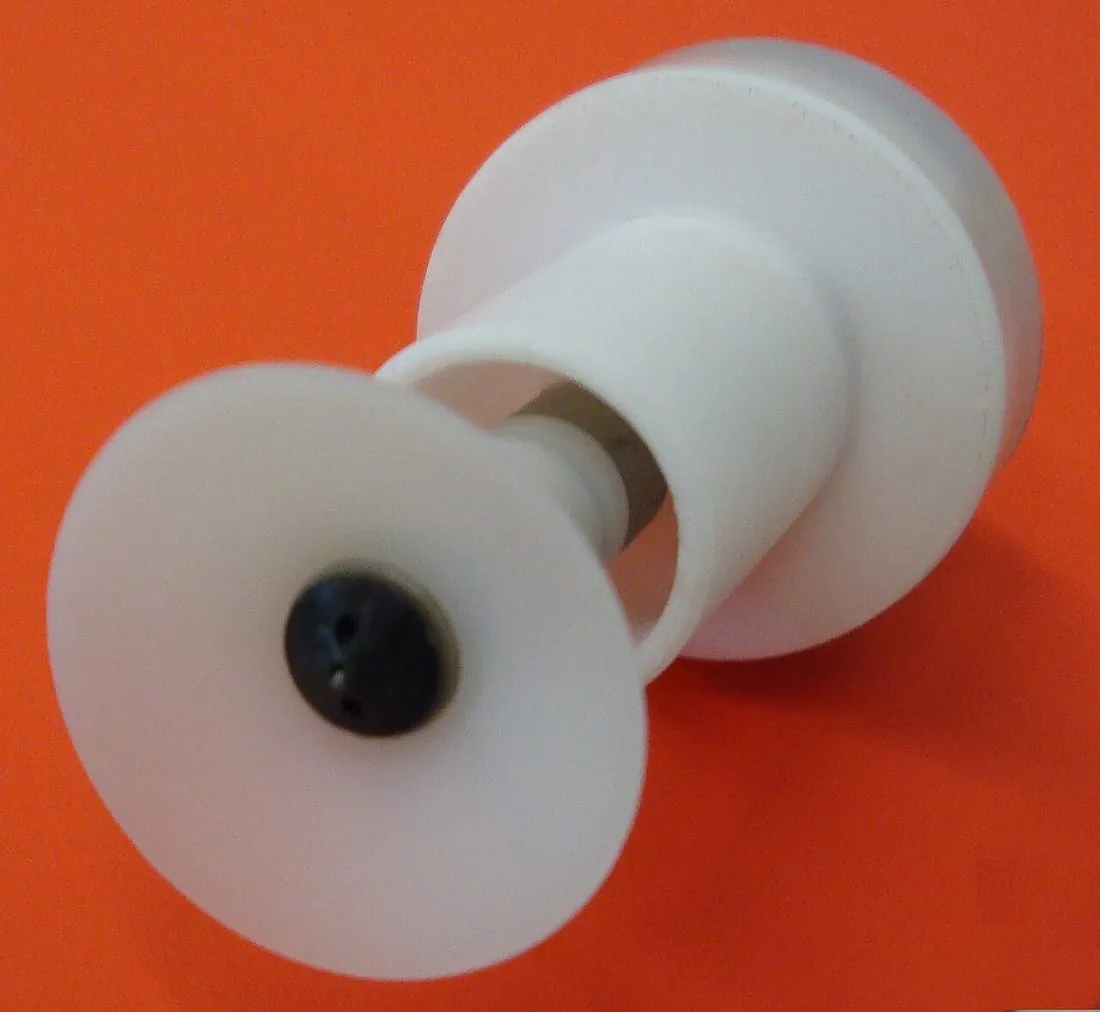
Çarpma tablalı nozul
Toz tablaya çarpıp çevreye yuvarlak bir bulut olarak dağılır; derin ya da kutu biçimli parçaların içine ulaşmada işe yarar.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Korona tabanca gerilimi | ≈ 50–100 kV |
| Tabanca akımı | Mikroamper mertebesinde |
| İlk geçişte parçaya geçen toz | Genel hatlarda ≈ %60–70 |
| Parça biçimine göre (PCI aralıkları) | Düz ≈ %60 · büyük ≈ %50 · küçük ve karmaşık ≈ %40 · tel ≈ %25 |
| Film kalınlığı | Klasik uygulamalarda ≈ 100 µm mertebesi; ince film ≈ 25–40 µm |
| Parça | Topraklı ve iletken (çoğunlukla metal) |
Değerler tesisten tesise, tozdan toza değişen genel aralıklardır; bir toz boyanın kür penceresi ya da bir hattın ayar noktası değildir. Gerçek değerler tozun veri sayfasındadır.
Derste anlatılmayan
Akışkanlar mekaniği ve elektrostatik derslerinde ayrı görülen iki konu burada birleşir: gaz-katı taşınımı (akışkan yatak, Venturi, pnömatik taşıma) ve yüklü tanecik hareketi. Tozun gideceği yeri hava akımı kadar elektrik alanı da belirler; bu yüzden aynı parça tabanca ayarına göre bir yerde fazla, bir yerde yetersiz kaplanır. Sahada elektrik, tane boyu ve parça geometrisi aynı problemin parçalarıdır.
Sahadan notlar
- Tozu taşıyan basınçlı hava kuru ve yağsız olmalıdır. Kompresör yağı filmde kraterlerin en sık nedenidir; bu yüzden hava hattında soğutucu, parçacık filtresi ve yağ tutucu filtreler bulunur.
- Tabanca parçaya çok yaklaşırsa alan güçlenir, film hızla kalınlaşır ve geri iyonlaşma (back ionization) başlar: yüklü film içinde gaz bozunur, yüzeyde krater benzeri bozukluklar oluşur. Korona ile ulaşılabilen film kalınlığını sınırlayan başlıca olay budur.
- Köşe ve kenarlarda alan güçlüdür, toz oraya çok gider; içbükey yerler ise az toz alır. Tabanca akımı ve gerilimi bu yüzden parçaya göre ayarlanır, çoğu parça iki yönden boyanır.
- Daha düşük hava basıncı genellikle aktarım verimini artırır: toz yavaş gelirse elektrik alanında daha uzun kalır, daha az çarpar.
Yan konular
Korona ve tribo: toz nasıl yüklenir?
Korona tabancasında ucuna yüksek gerilim verilen elektrot havayı iyonlaştırır. Hava iyonları toza yapışıp onu yükler; ayrıca tabancayla parça arasında bir elektrik alan oluşur ve tozu taşır. İyonların bir kısmı toza değil doğrudan parçaya gider; bu serbest iyonlar Faraday kafesi ve geri iyonlaşma sorunlarının kaynağıdır.
Tribo tabancasında toz tabanca içinde bir teflon yüzeye sürtünür ve pozitif yüklenir. Güçlü bir alan ve serbest iyon bulutu olmadığı için Faraday kafesi ve geri iyonlaşma sorunları daha azdır. Buna karşılık tribo, bu yükleme biçimine uygun formüle edilmiş toz ister: her toz her tabancada aynı davranmaz.
Toz boya tarihinden: akışkan yataktan elektrostatiğe
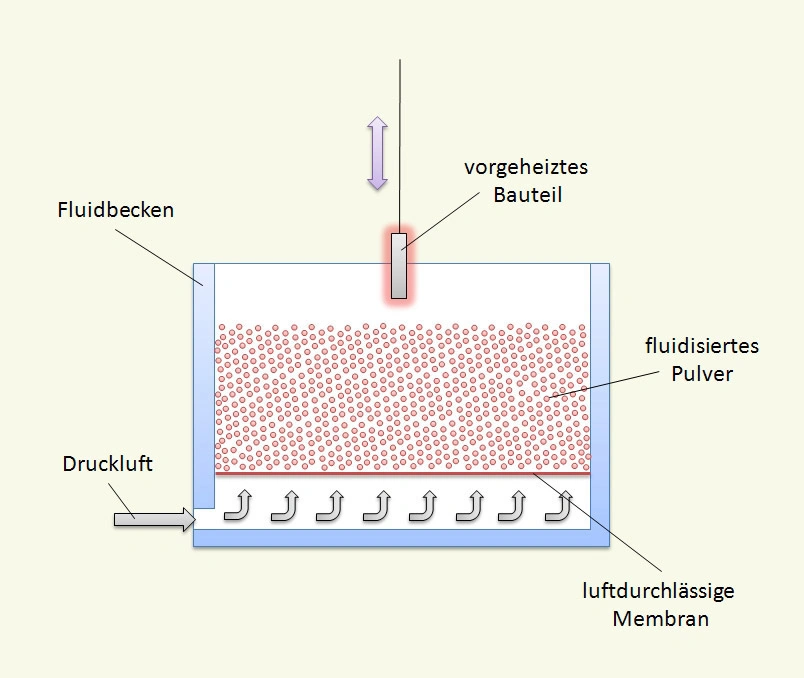
Toz boyanın ilk endüstriyel uygulaması elektrostatik değildi. Almanya’da 1950’lerin başında Erwin Gemmer’in geliştirdiği akışkan yatak yönteminde ısıtılmış metal parça, havayla akışkanlaştırılmış bir toz yatağına daldırılıyordu. Patent başvurusu 1953’te yapılmış, 1955’te patent verilmiştir. 1958 ile 1965 arasında neredeyse bütün toz boyalar bu yöntemle, naylon, polietilen ve PVC gibi termoplastiklerle uygulandı; filmler kalın ve düzensizdi.
1960’larda Fransa’da Sames ilk elektrostatik toz tabancalarını geliştirdi, İsviçre’de Gema arkasından geldi. Aynı dönemde ilk termoset toz bağlayıcılar, yaş boyadan alınan katı epoksi reçinelerine dayanıyordu. Elektrostatik uygulama filmi inceltti ve toz boyanın bugünkü alanını açtı. Kaynaklar elektrostatik tabancanın kime ait olduğu konusunda farklı anlatımlar verir.
← Toz boya üretim hattının tamamı
Kaynaklar
- Toz boya (Powder coating), Wikipedia
- Toz boya teknolojisinin gelişimi (The Evolution of Powder Coating Technology), Powder Coated Tough
- Aktarım verimini hangi etkenler belirler? Products Finishing
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada toz boya hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android