Toz Boya Ekstrüzyonu, Soğutma ve Kırma: Eriyikten Kırıntıya
Ön karışım ekstrüderde eritilir; pigment reçineye dağılır, tepkime başlamaz. Ön karışım bir ekstrüdere beslenir.
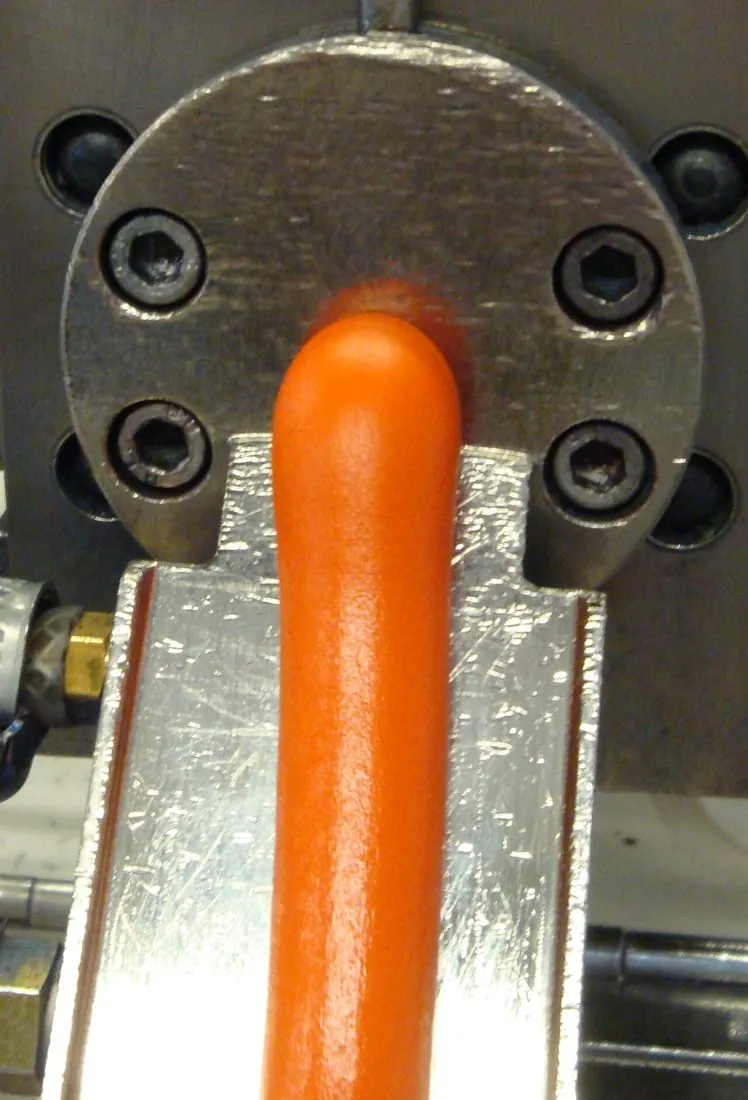
Fotoğraf: Hardcoreraveman · Kamu malı · Wikimedia Commons
03 Ekstrüzyon (eriyik karıştırma)
Ön karışım ekstrüderde eritilir; pigment reçineye dağılır, tepkime başlamaz.
Bu aşamada ne olur?
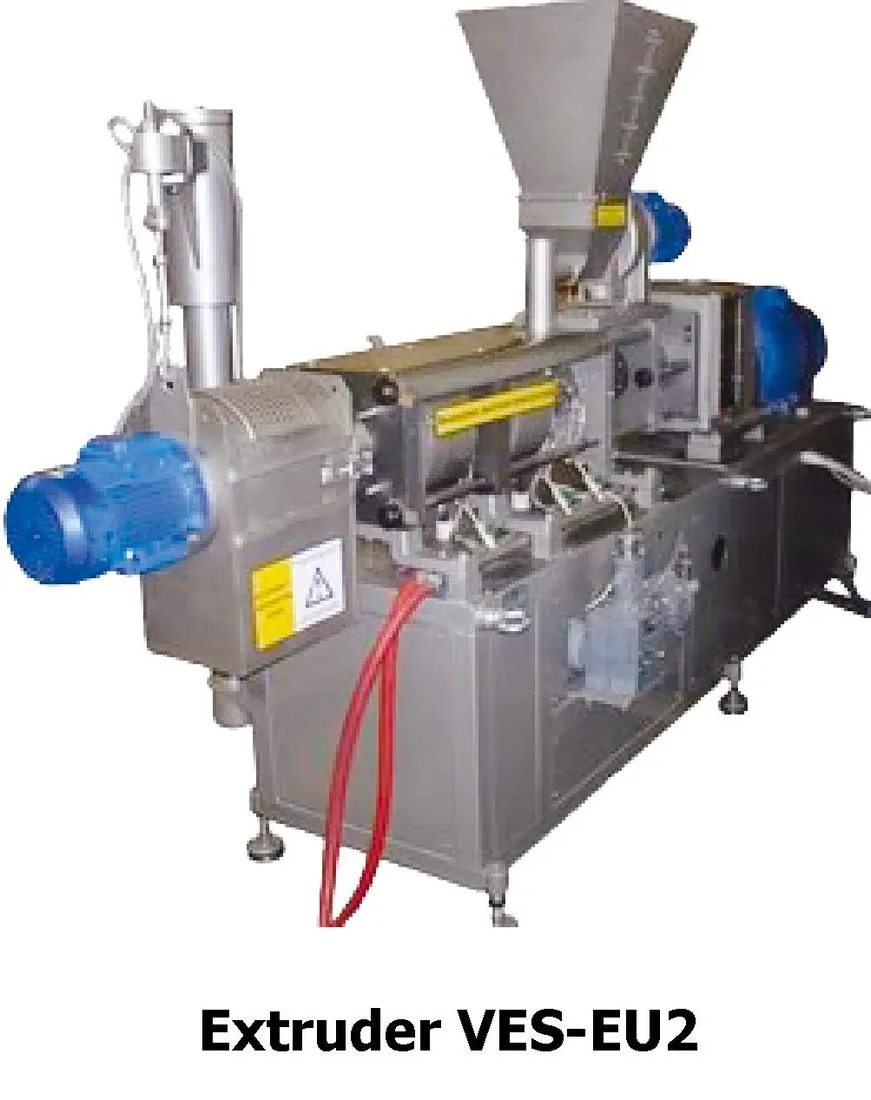
Ön karışım bir ekstrüdere beslenir. Silindirin dışından ısıtılan ve içinde dönen vidaların sürtünmesiyle de ısınan karışım erir. Erimiş reçinenin içinde pigment ve dolgu tanecikleri parçalanıp dağılır, sertleştirici reçineye karışır. Eriyiğin sıcaklığı patent örneklerinde yaklaşık 100–125 °C aralığında verilir. Üretimde çift vidalı ekstrüderler kullanılır.
Kimya burada bilerek durdurulmuştur: sertleştirici ile reçine henüz tepkimeye girmemelidir. Bu yüzden sıcaklık düşük, kalma süresi kısa tutulur; eriyik ekstrüderde en fazla yaklaşık bir dakika kalır ve çıkar çıkmaz soğutulur. Fazla ısınan ya da uzun kalan karışım ekstrüderin içinde jelleşebilir ve vidayı tıkar.
Ekstrüderin bölgeleri
Karışım soldan sağa ilerler. Aralıklar patent ve örnek formüllerde geçen değerlerdir; her formülün kendi ayarı vardır.
| Bölge | Sıcaklık | Ne olur? |
|---|---|---|
| Besleme bölgesi | Düşük (≈ 50 °C ve altı) | Ön karışım huniden vidaya düşer. Bölge serin tutulur; böylece toz burada erip yapışarak huniyi tıkamaz. |
| Eritme ve karıştırma | ≈ 90–130 °C | Reçine yumuşar ve erir. Vidaların karıştırma elemanları pigment ve dolgu topaklarını parçalar, katıyı eriyiğe dağıtır. Isının bir kısmı silindirden, bir kısmı sürtünmeden gelir. |
| Çıkış ağzı | Eriyik ≈ 100–125 °C | Eriyik ağızdan hamur kıvamında bir şerit olarak çıkar. Bu noktadan sonra her saniye önemlidir: tepkime daha fazla ilerlemeden eriyik soğutma ünitesine alınır. |
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Eriyik sıcaklığı | ≈ 100–125 °C |
| Silindir ayarı (örnek formüller) | ≈ 90–130 °C |
| Eriyiğin ekstrüderde kalma süresi | En fazla yaklaşık bir dakika |
| Vida devri | Yaklaşık 50 ile 750 dev/dk arası |
| Motor yükü (tork) | Belirli bir aralıkta tutulur |
Değerler tesisten tesise, tozdan toza değişen genel aralıklardır; bir toz boyanın kür penceresi ya da bir hattın ayar noktası değildir. Gerçek değerler tozun veri sayfasındadır.
Derste anlatılmayan
Polimer işleme derslerinde ekstrüzyon bir şekil verme işidir. Burada ekstrüder, tepkimeyi başlatmadan reaktif bir karışımı eritip homojenleştirmek zorundadır. Sıcaklık sertleştirici ile reçine arasındaki tepkimeyi başlatmayacak kadar düşük, ama pigmenti dağıtacak kadar akıcı bir eriyik verecek kadar yüksek olmalıdır. Bu dar aralık her formüle kendi ekstrüzyon ayarını getirir.
Sahadan notlar
- Motorun yükü (tork) bir göstergedir: eriyik koyulaşır ya da jelleşme başlarsa tork yükselir. Besleme hızı torkun belli bir aralığında kalacak biçimde ayarlanır.
- Silindirin her bölümü ayrı ayrı ısıtılıp soğutulabilir; ayar, formülün erime davranışına göre yapılır.
- Renk değişiminde ekstrüderin içi temizlenir; bir önceki renkten kalan eriyik bir sonrakini lekeler.
- Bitmiş tozdaki yabancı parça boyada nokta olarak görünür; bu yüzden hattın sonunda toz elenir.
Yan konular
Vidalar neden birbirini siliyor?
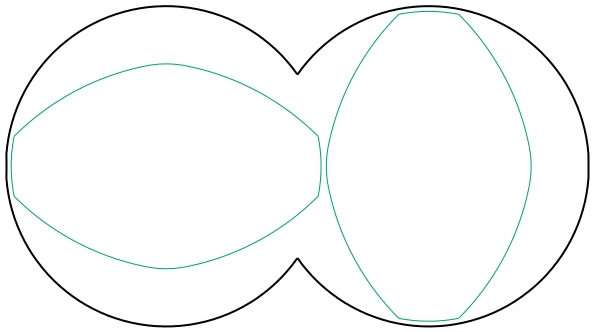
Toz boya hatlarında aynı yönde dönen çift vidalı ekstrüder yaygındır. Vidalar birbirini ve silindirin duvarını sıyıracak biçimde tasarlanmıştır; buna kendi kendini temizleme (self-wiping) denir.
Bunun önemi ölü bölge bırakmamasıdır. Bir köşede bekleyen eriyik fazla ısınıp jelleşir ve ürüne sert parçacık olarak karışır. Vidaların sıyırması eriyiğin her noktasının aynı sürede ilerlemesine yardımcı olur, renk değişimini de kolaylaştırır.
04 Soğutma ve kırma
Eriyik çabucak soğutulur, ince levha kırılıp kırıntı olur.
Bu aşamada ne olur?
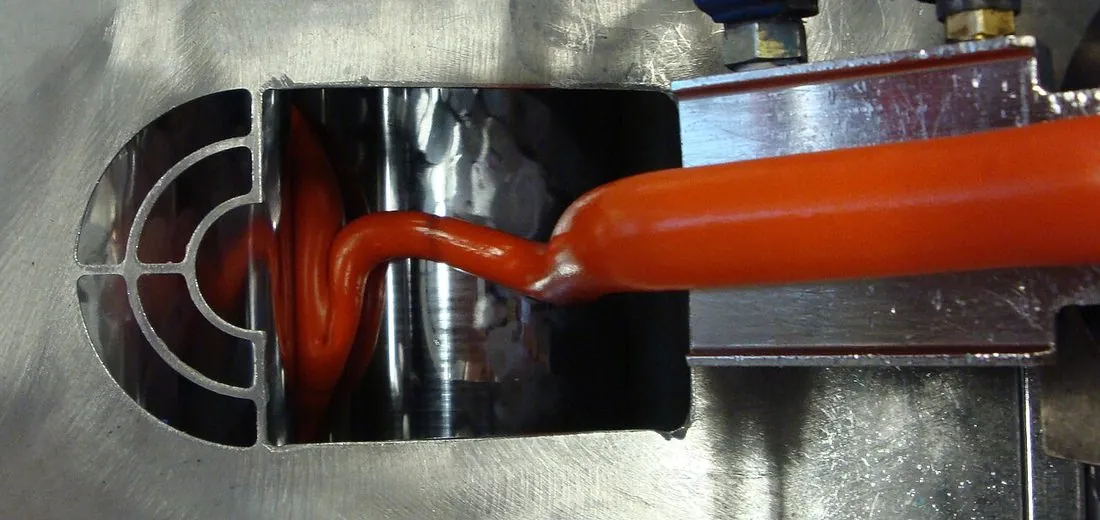
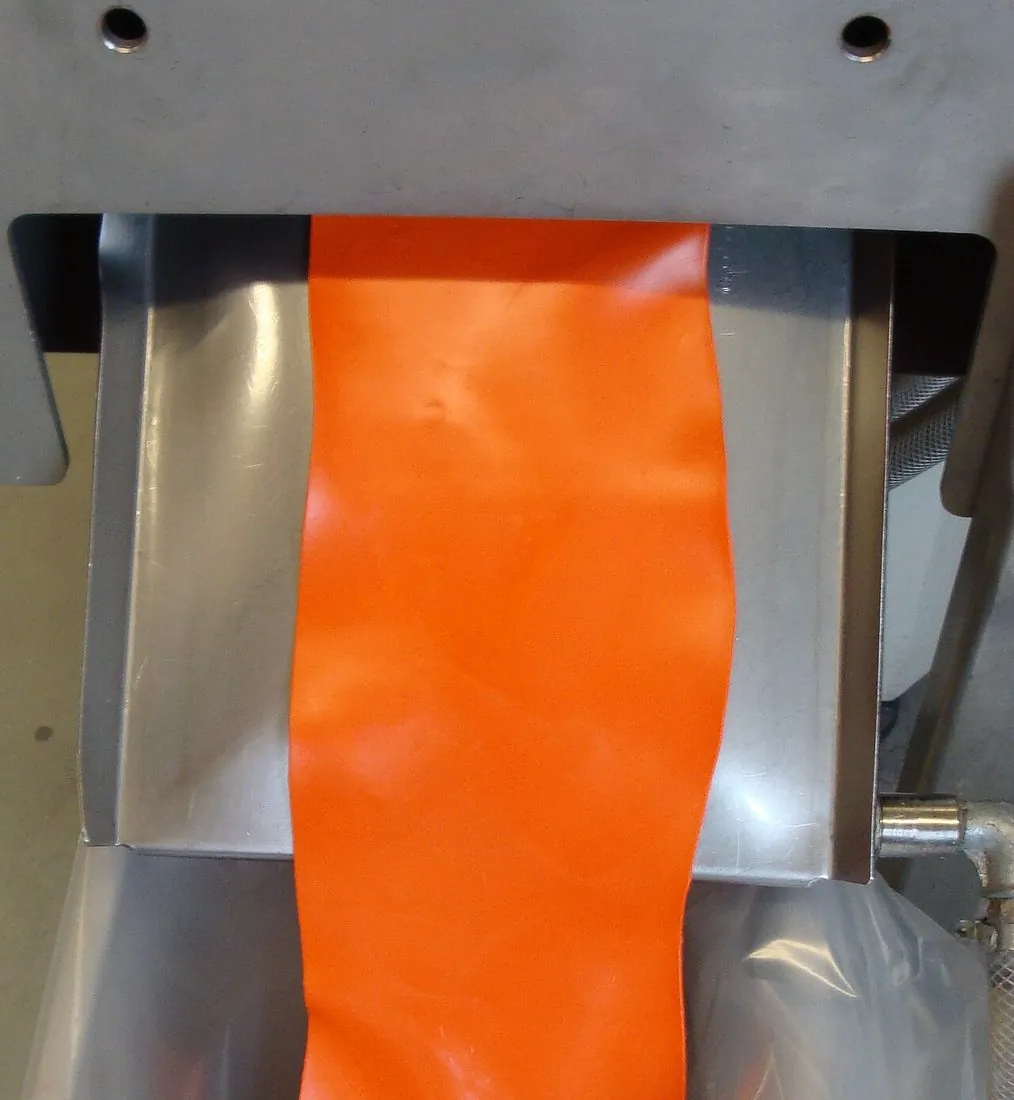
Ekstrüderden çıkan sıcak eriyik hemen soğutulur: katılaşır ve tepkime durdurulur. Yaygın düzende eriyik, ters yönde dönen iki soğutmalı silindirin arasından (patent örneklerinde aralık yaklaşık 1,5–3 mm) geçip ince bir levha olur, sonra soğutma bandı üzerinde ilerler. Bant sıcaklığı yaklaşık 5–35 °C aralığında tutulur.
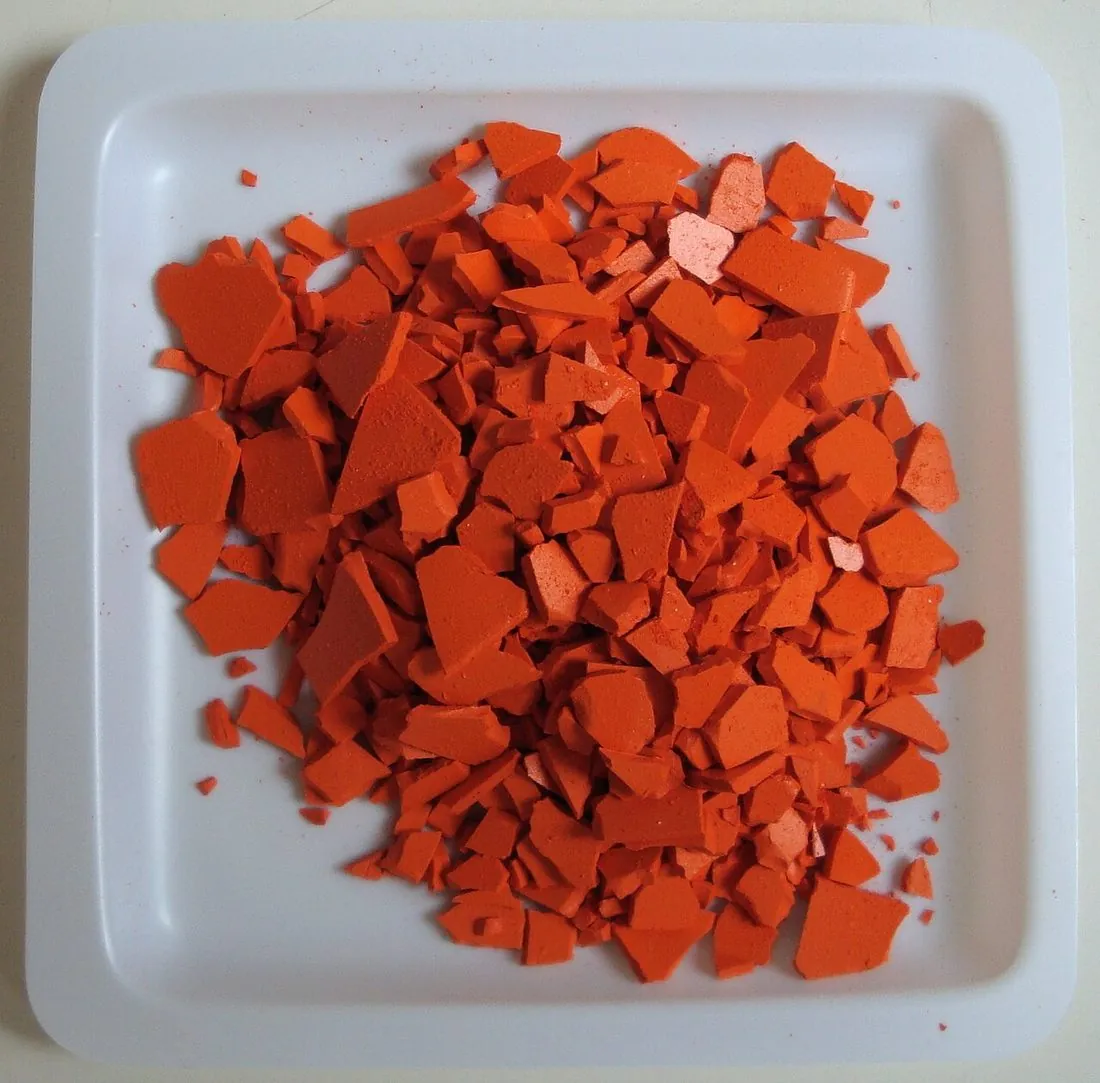
Soğuyan levha camsı ve kırılgandır. Bir kırıcı ya da pul yapıcı (flaker) onu birkaç santimetreden küçük parçalara, yani kırıntılara (chip) çevirir. Bir sonraki aşama olan öğütmeye bu kırıntılar gider.
Hızlı soğutma yalnızca katılaşmayı değil, tepkimeyi durdurmayı da amaçlar. Eriyik yavaş soğursa sertleştirici ile reçine arasında tepkime ilerleyebilir ve toz, fırında beklenenden farklı kürlenir.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Silindirler arası aralık | ≈ 1,5–3 mm |
| Soğutma bandı sıcaklığı | ≈ 5–35 °C |
| Kırıntı boyutu | Bir inçten (≈ 2,5 cm) küçük parçalar |
| Hedef | Katılaşma ve tepkimenin durdurulması |
Değerler tesisten tesise, tozdan toza değişen genel aralıklardır; bir toz boyanın kür penceresi ya da bir hattın ayar noktası değildir. Gerçek değerler tozun veri sayfasındadır.
Derste anlatılmayan
Isı transferi derslerinde soğutma bir hız problemidir. Burada soğutmanın bir de kimyasal hedefi vardır: eriyik camsı geçiş sıcaklığının altına çabuk inmeli ki tepkime donsun ve levha kırılgan olsun. Bu iş ince levha yapılarak kolaylaştırılır: yüzey hacim oranı yüksek bir tabaka kalın bir bloktan çok daha çabuk soğur.
Sahadan notlar
- Soğutma bandı ve silindirler temiz tutulur; yapışan eriyik kalıntısı bir sonraki renge leke olarak geçer.
- Kırıntı beklemek zorundaysa sıcak değil, serin ve kuru yerde tutulur: ısınırsa topaklanır.
- Soğutma suyu devreden geçirilir. Bir üretici (IGP), kendi sitesinde ekstrüderlerin atık ısısıyla sanayi suyunu ısıttığını ve soğutma suyunu kapalı devrede tuttuğunu yazıyor.
← Toz boya üretim hattının tamamı
Kaynaklar
- Toz boya (Powder coating), Wikipedia
- Toz boya kompozisyonları için ekstrüzyon süreci (patent, ABD 7666338)
- IGP: toz boya üretiminde bilgi birikimi (ısı geri kazanımı, kapalı soğutma suyu devresi)
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada toz boya hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android