Cam Şişe Muayenesi, Ret ve Paletleme: Fabrikadan Çıkış
Kameralar ve ölçüm makineleri hatalı şişeyi ayıklar. Şişeler bant üzerinde sırayla muayene makinelerinden geçer.
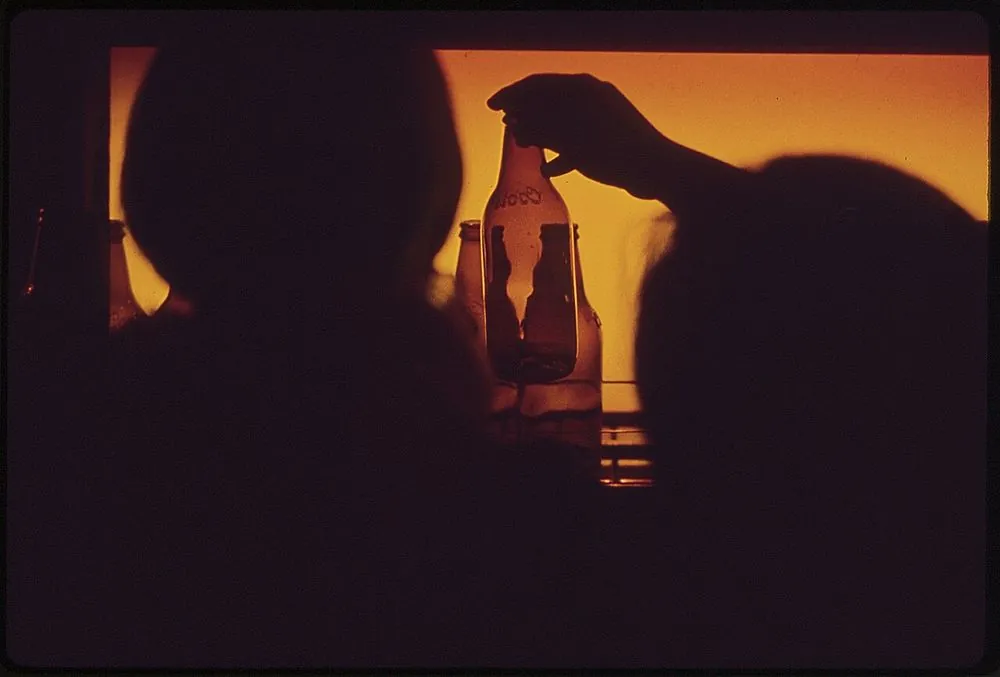
Fotoğraf: Bill Gillette · Kamu malı · Wikimedia Commons
08 Muayene ve ret
Kameralar ve ölçüm makineleri hatalı şişeyi ayıklar.
Bu aşamada ne olur?
Şişeler bant üzerinde sırayla muayene makinelerinden geçer. Kameralar ağız ve gövdedeki çatlakları (check), kabarcıkları, taşları ve ölçü sapmalarını arar. Başka makineler et kalınlığını, ağız çapını ve dikey yük dayanımını ölçer.
Hatalı şişe banttan atılır, kırılır ve cam kırığı olarak başa, harman hazırlamaya döner. Şişe yeniden eriyeceği için kayıp yalnızca enerji ve zamandır.
Geri dönüş döngüsü: Ret şişe: cam kırığı olarak geri. Akım Harman binası ve hazırlama aşamasına geri döner.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Paketlenen cam oranı | Çoğu hatta yaklaşık %85–95 |
| Kontrol edilen | Ağız, boyun, gövde, taban, et kalınlığı |
| Hız | Dakikada yüzlerce şişe, hepsi tek tek |
Değerler tesisten tesise, cam türünden cam türüne değişen genel aralıklardır; bir tesisin ayar noktası değildir.
Derste anlatılmayan
Proses kontrolü dersinde ölçüm ve geri besleme anlatılır. Burada geri besleme şişeden makineye kadar gider: muayene makinesi hatalı şişenin kalıp numarasını okur, hatalı kalıp bulunur ve ayar yapılır. Kalite ölçümü böylece doğrudan üretimi düzeltir.
Sahadan notlar
- Sık görülen hatalar: çatlak (check), kabarcık (seed, blister), taş (stone), erimemiş harman, ince et ve katlanma. Hatanın adı sorunun yerini gösterir: taş ve erimemiş harman fırından ya da harmandan, kabarcık durultmadan, ince et damladan ya da kalıptan gelir.
- Eşikler müşterinin kabul düzeyine göre ayarlanır. Çok sıkı eşik iyi şişeyi de atar ve verimi düşürür.
Yan konular
Hata çıkınca: kökenini bulmak
Muayene hatayı ayıklar, kaynağını söylemez. Kaynak için hatalı şişeden numune alınır; önce gözle ve optik mikroskopla bakılır: kabarcık mı, taş mı, erimemiş harman mı?
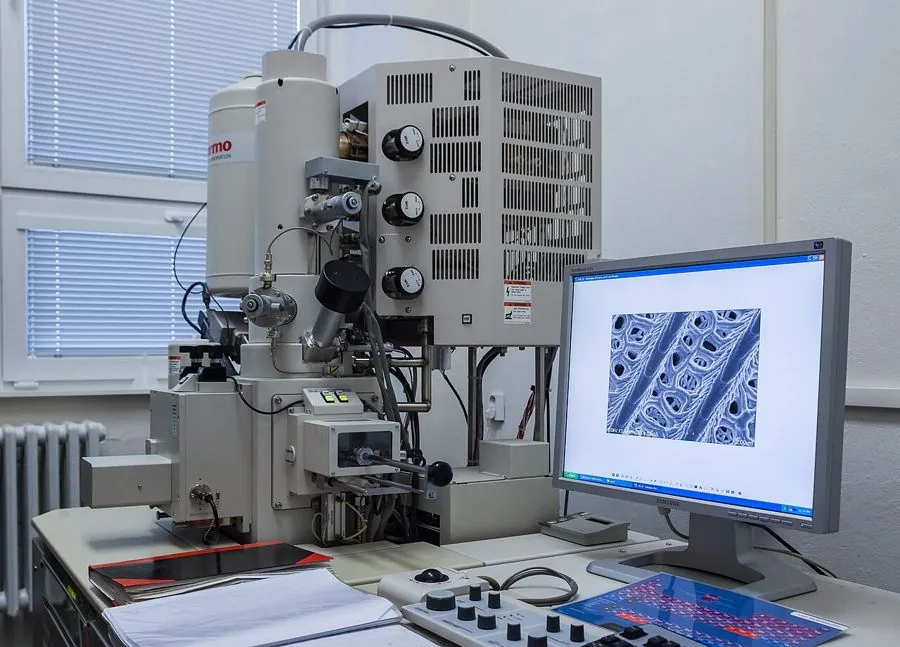
SEM-EDS (elektron mikroskobu ve elementel analiz) her şişede kullanılmaz; yavaş ve pahalıdır. Yalnızca tekrarlayan ya da pahalıya mal olan bir hatanın kaynağı aranırken devreye girer.
Taş alümina ve zirkonya içeriyorsa refrakterden, kuvars gibiyse erimemiş kumdan, kristobalit ya da volastonitse soğuk köşedeki kristalleşmeden gelmiştir. Sonuç harman tarifini, mikseri, fırın sıcaklığını ya da kanal ayarını düzeltmek için kullanılır.
Laboratuvarda
Muayene yalnızca göz ve kamera değildir. Şişelerden örnek alınıp ölçülür, bir kısmı kırılarak denenir. Elektron mikroskobu gibi pahalı cihazlar rutin ölçüm değildir; yalnızca bir hatanın kaynağı aranırken devreye girer.
İç basınç testi
Ölçtüğü: Gazlı içecek şişesinin dayanımı
Şişe suyla doldurulup basınç kademeli artırılır. Karbonatlı içeceğin içeriden yaptığı basınca dayanması gerekir.
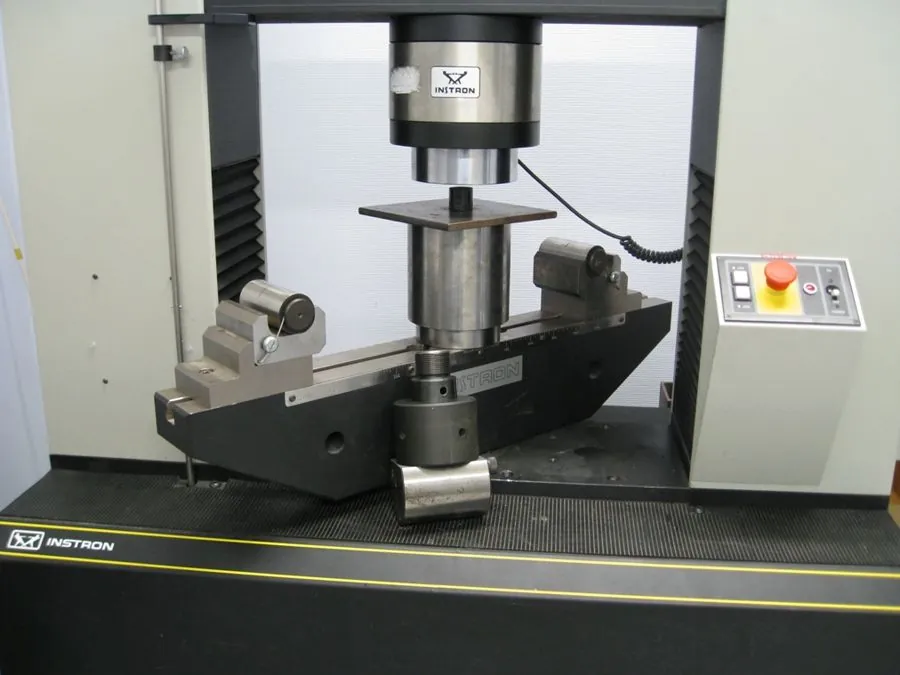
Dikey yük testi
Ölçtüğü: Paletlerin ve kapatma makinesinin yükü
Şişe ağzından tabana preslenir. Palette üst üste istiflenme ve kapak kapatma sırasındaki yüke dayanım bununla anlaşılır.
Isıl şok testi
Ölçtüğü: Ani sıcaklık farkına dayanım
Şişe sıcak suya, hemen ardından soğuk suya sokulur. Sıcak dolum ya da pastörizasyon gören şişenin çatlamaması beklenir.
Et kalınlığı ölçümü
Ölçtüğü: Duvar kalınlığı dağılımı
Şişe kesilmeden de kapasitif ya da optik ölçerlerle duvar kalınlığı bulunur. İnce kalan bölge damla ağırlığından ya da kalıptan geliyor olabilir.
SEM-EDS (yalnızca hata çıkınca)
Ölçtüğü: Seçilmiş hatalı numunenin kimyası
Her şişeye uygulanmaz; yavaş ve pahalı bir laboratuvar cihazıdır. Camda taş ya da kabarcık gibi bir hata tekrarlayınca o numune büyütülüp elementlerin dağılımı çıkarılır. Taşın harman artığı mı, refrakter parçası mı, yoksa kristalleşme mi olduğu anlaşılır; böylece hatanın geldiği aşama bulunur.
Hidrolitik dayanım
Ölçtüğü: Suya karşı kimyasal dayanım
Cam taneleri suyla ısıtılır, suya geçen alkali titrasyonla ölçülür. Camın içeceğe ya da ilaca ne kadar madde bırakabileceğini gösterir.
Daha fazlası
- Hata rehberi · Kabarcık, taş, erimemiş harman ve çatlak: nereden gelir?
09 Paletleme ve sevkiyat
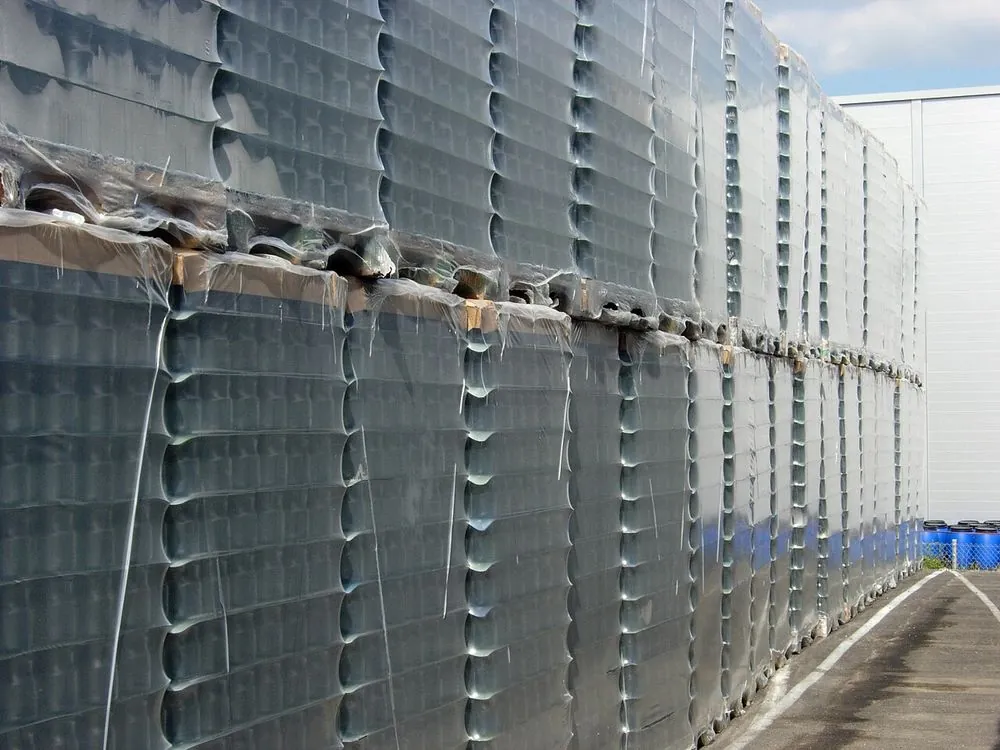
Şişeler katmanlar hâlinde palete dizilip sarılır.
Bu aşamada ne olur?
Muayeneden geçen şişeler gruplanır, katmanlar hâlinde palete dizilir, katmanların arasına levha konur ve palet streç filmle sarılır. Palet dolum tesisine gönderilir.
Cam ambalajın yolculuğu burada bitmez: dolum tesisinde yıkanır, doldurulur, satılır; kullanımdan sonra toplanıp cam kırığı olarak başa döner. Cam, kalite kaybetmeden tekrar tekrar geri dönüştürülebilir.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Palet başına şişe | Küçük şişelerde bin ile birkaç bin |
| Önemli özellik | Dikey yük dayanımı: paletler istiflenir |
Değerler tesisten tesise, cam türünden cam türüne değişen genel aralıklardır; bir tesisin ayar noktası değildir.
Derste anlatılmayan
Mühendislikte ürün çoğunlukla bir tankta bekleyen akışkandır. Cam ambalajda ürün katıdır, hacimlidir ve taşıma maliyeti belirleyicidir: boş şişe taşımak büyük ölçüde hava taşımaktır. Bu yüzden müşteriye yakın tesis ve şişe hafifletme, üretim kadar lojistik kararıdır.
Sahadan notlar
- Fırın durdurulamadığı için üretim sürer; depo sahaları talep dalgalanmasını karşılayan tampondur.
- Şişe, dolum hattında sıkışma ve üst üste istiflenme yükünü taşıyacak biçimde tasarlanır.
← Cam ambalaj üretim hattının tamamı
Kaynaklar
- Cam ambalaj (Container glass), Wikipedia
- Avrupa Birliği: cam üretimi için en iyi mevcut teknikler (BAT) referans belgesi, JRC
- Camın tavlanması (Annealing, glass), Wikipedia
- Glass Alliance Europe: Avrupa cam sanayii
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada cam ambalaj hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android