Tavlama Fırını ve Yüzey Kaplama: Şişe Neden Çatlamaz?
Şişe kaplanır, gerilmesi giderilerek yavaşça soğutulur. Makineden çıkan şişenin dış yüzeyi hızlı, içi geç soğur.
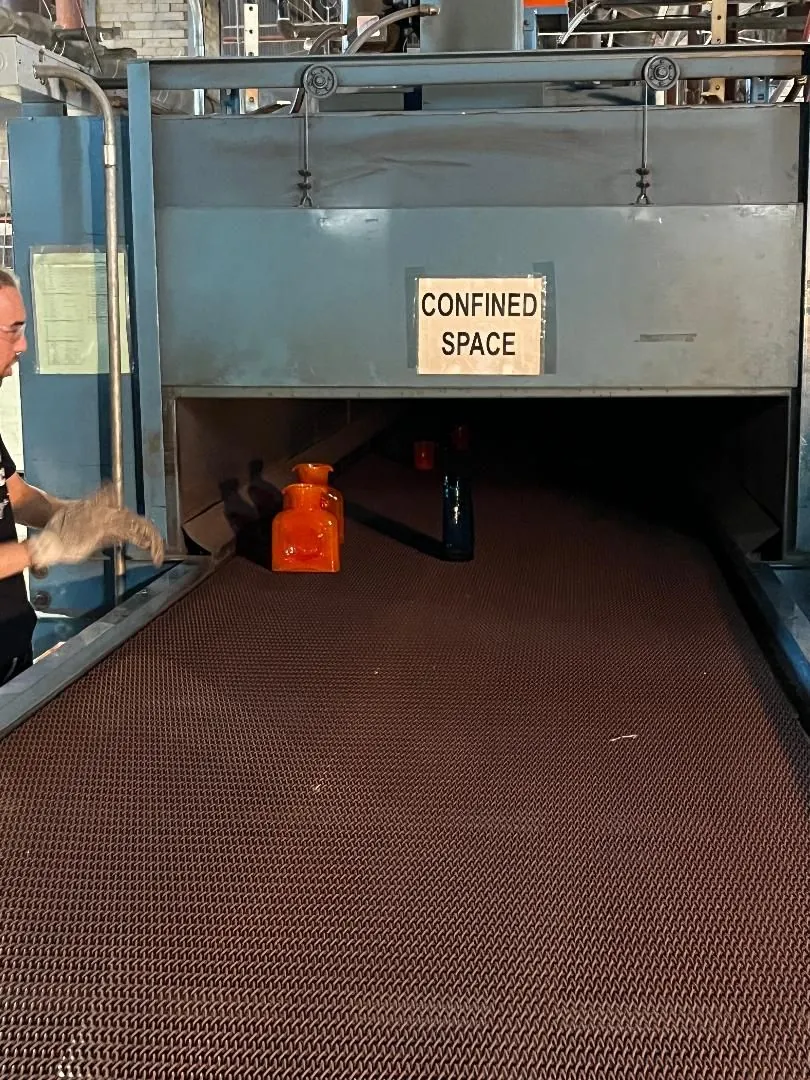
Fotoğraf: TwoScarsUp · CC0 · Wikimedia Commons
Bu aşamada ne olur?
Makineden çıkan şişenin dış yüzeyi hızlı, içi geç soğur. Dış kabuk önce katılaşıp büzülürken iç kısım hâlâ sıcak ve yumuşaktır. İç de soğuyup büzülünce kabuğu çeker ve şişede kalıcı iç gerilme kalır. Gerilmeli şişe dolum hattında ya da rafta kendiliğinden çatlayabilir.
Tavlama fırını (annealing furnace; sahada kısaca lehr de denir) bu gerilmeyi giderir. Şişe bant üzerinde yaklaşık 550–580 °C bölgesine getirilip sıcaklığı eşitlenir, sonra kontrollü ve yavaş soğutulur. Süre yarım saat ile bir saat, fırın boyu yirmi otuz metredir.
Fırının iki ucunda yüzey kaplama vardır: sıcak uç kaplama girişte, soğuk uç kaplama çıkışta. İkisinin ortak amacı şişeyi çizilmeye ve sürtünme hasarına karşı korumaktır; çünkü camın dayanımını çizikler düşürür.
Tavlama hattı bölge bölge
Şişe bantta soldan sağa yürür. Soğuma tek hamlede değil, adım adım ilerler.
| Bölge | Sıcaklık | Ne olur? |
|---|---|---|
| Sıcak uç kaplama kabini | ≈ 500–600 °C | Şişe makineden çıkıp tavlama fırınına girmeden önce çekişli bir kabinden geçer. Kalay bileşiği buharı sıcak camla temas edince bozunur ve yüzeyde nanometre kalınlığında bir kalay oksit (SnO₂) filmi bırakır. |
| Isıtma ve eşitleme | ≈ 550–580 °C | Şişenin dışı ile içi aynı sıcaklığa gelir. Şekillendirmeden kalan sıcaklık farkı bu bölgede kapanır. |
| Tavlama (yavaş soğutma) | ≈ 550 → 480 °C | En kritik aralık: cam burada hâlâ az da olsa gevşeyebilir. Soğuma dakikada birkaç derece gibi yavaş yürür ve gerilme bu sırada giderilir. 500 °C civarındaki gerinim noktasının altında cam artık gevşeyemez; o noktadan sonra kalan fark kalıcı gerilme olur. |
| Hızlı soğutma | ≈ 480 → 150 °C | Gerinim noktasının altında yeni kalıcı gerilme oluşmaz; bu yüzden şişe üflenen havayla daha hızlı soğutulur. Yine de iç ile dış arasındaki fark büyümemelidir, çünkü geçici gerilme de şişeyi çatlatabilir. |
| Soğuk uç kaplama | ≈ 100–150 °C | Fırın çıkışında şişenin yüzeyine su bazlı bir emülsiyon püskürtülür (polietilen ya da yağ asidi bazlı). Su buharlaşır, yüzeyde ince ve kaygan bir film kalır. |
Reaksiyonlar
SnCl₄ + 2 H₂O → SnO₂ + 4 HCl↑
≈ 500–600 °C, sıcak cam yüzeyi
Sıcak uç kaplamanın özü. Sahada çoğunlukla organik bir kalay bileşiği (monobütilkalay triklorür) kullanılır; sonuçta yine kalay oksit filmi oluşur ve HCl açığa çıkar. Titanyum bazlı (TiCl₄) kaplamalar da vardır.
Emülsiyon: su buharlaşır → polietilen filmi kalır
≈ 100–150 °C
Soğuk uç kaplama kimyasal bir reaksiyon değil, fiziksel bir kaplamadır. Film, sıcak uçtaki kalay oksit yüzeyine tutunur ve sürtünmeyi düşürür.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Tavlama noktası | ≈ 540–560 °C |
| Gerinim noktası | ≈ 500 °C civarı |
| Tavlama süresi | Yarım saat ile bir saat arası |
| Fırın çıkışında şişe | ≈ 100–150 °C |
| Sıcak uç kaplama | Kalay bileşiği buharı, nanometre kalınlığında kalay oksit film |
| Soğuk uç kaplama | Polietilen ya da yağ asidi bazlı emülsiyon, püskürtülür |
Değerler tesisten tesise, cam türünden cam türüne değişen genel aralıklardır; bir tesisin ayar noktası değildir.
Derste anlatılmayan
Isıl işlem dersinde tavlama, bir malzemeyi belli bir sıcaklıkta bekletip yavaş soğutarak gerilmesini gidermek demektir. Şişede de aynısı olur: dışı hızlı, içi geç soğuduğu için iç gerilme kalır ve tavlama fırını bunu giderir.
Yüzey kaplaması ise ayrı bir sorunun cevabıdır. Camın dayanımını içindeki malzeme değil, yüzeydeki mikroskobik çizik ve çatlaklar belirler; çünkü gerilme bu çizik ve çatlaklarda toplanır. Dolum hattında şişeler birbirine sürtünüp çizildikçe dayanım düşer. Bu yüzden sıcak şişenin yüzeyi kalay oksit filmiyle sertleştirilir, soğuk şişenin yüzeyine de sürtünmeyi azaltan kaygan bir film sürülür.
Sahadan notlar
- Kaplama kalınlığı ölçülür. Fazla kalın kaplama bulanıklık yapar, ince kalan ise koruma sağlamaz.
- Soğuk uç kaplama miktarı dengede tutulur: az olursa şişe çizilir, çok olursa etiket yapışmaz ve şişeler paletlerde kayar.
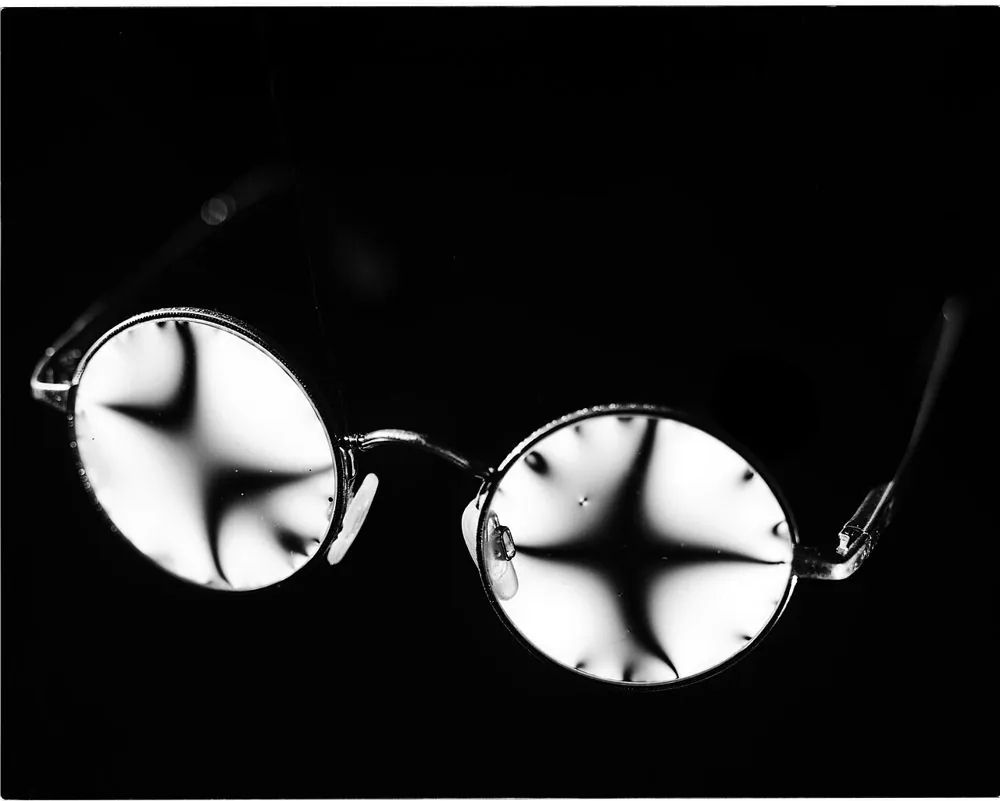
- Tavlama fırını çıkışında örnek şişeler gerilme için polariskopla (kutuplanmış ışık) incelenir; renkli desenler gerilmenin dağılımını gösterir.
- Bant hızı ve bölge sıcaklıkları et kalınlığına göre ayarlanır; kalın şişe daha yavaş soğutulur.
Laboratuvarda
Tavlama programı camın ölçülen geçiş sıcaklıklarına ve şişede kalan gerilmeye göre kurulur.
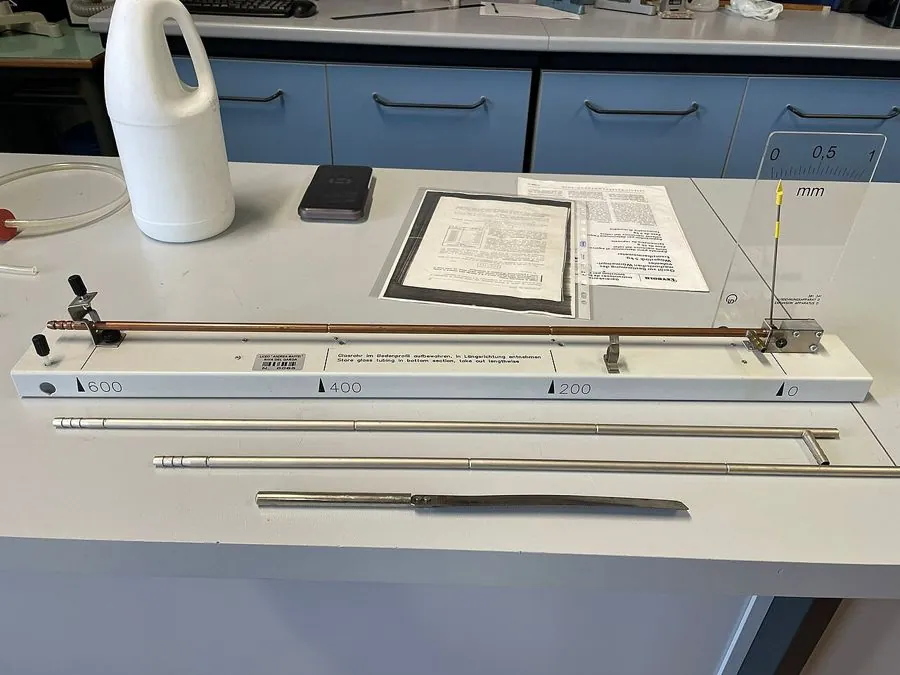
Dilatometri
Ölçtüğü: Isıl genleşme ve geçiş sıcaklıkları
Genleşme katsayısı, cam geçiş sıcaklığı ve tavlama noktası ölçülür. Lehr programı ve farklı camların birlikte kullanılabilmesi bu değerlere dayanır.
Polariskop
Ölçtüğü: Kalıcı gerilme
Kutuplanmış (polarize) ışıkta şişenin içindeki gerilme renkli desenler olarak görünür. Tavlamanın yeterli olup olmadığını gösterir.
← Cam ambalaj üretim hattının tamamı
Kaynaklar
- Camın tavlanması (Annealing, glass), Wikipedia
- Cam ambalaj (Container glass), Wikipedia
- Avrupa Birliği: cam üretimi için en iyi mevcut teknikler (BAT) referans belgesi, JRC
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada cam ambalaj hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android