Forehearth: Cam Şekillendirme Sıcaklığına Nasıl Getirilir?
Cam kanalda soğutulur ve her noktada aynı sıcaklığa gelir. Fırından çıkan cam şekillendirmek için fazla sıcak ve akışkandır.
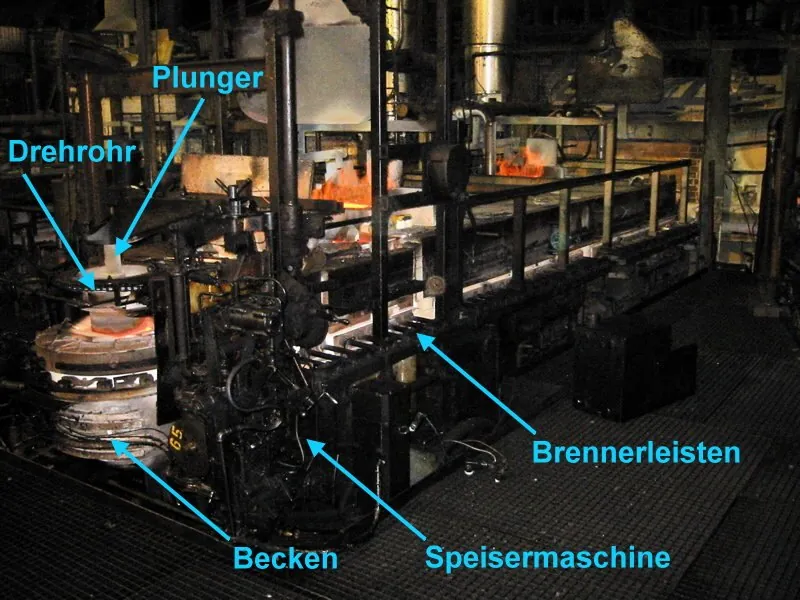
Fotoğraf: VMH · CC BY-SA 3.0 · Wikimedia Commons
Bu aşamada ne olur?
Fırından çıkan cam şekillendirmek için fazla sıcak ve akışkandır. Forehearth, fırın çıkışına bağlanan yalıtımlı bir kanaldır: camı kontrollü biçimde soğutur ve kesit boyunca aynı sıcaklığa getirir.
Kanal bölgelere ayrılır; önce soğutma, sonra eşitleme. Her bölgede yan duvarlarda gaz brülörleri, soğutma havası ve termokupllar bulunur. Kanalın ortası kenarlardan daha sıcak kalma eğilimindedir; amaç bu farkı kapatmaktır.
Kanal boyunca bölge bölge
Cam kanala boğazdan girer, çıkış ağzında (spout) biter. Fırın bir havuz, forehearth ise uzun ve dar bir kanaldır.
| Bölge | Sıcaklık | Ne olur? |
|---|---|---|
| Giriş | ≈ 1250–1300 °C | Boğazdan gelen cam kanala girer. Camın ortası kenarlardan çok daha sıcaktır; yan duvarlardan ısı kaybı kenarları soğutmaya başlar. |
| Soğutma bölgeleri | ≈ 1250 → 1150 °C | Kanalın üstünden soğutma havası üflenir ve brülörler kısılır. Amaç, ortalama sıcaklığı şekillendirmeye uygun değere indirmektir. |
| Eşitleme bölgeleri | ≈ 1150–1200 °C | Brülörler ve termokupllar bölge bölge çalışır. Kenar ile orta arasındaki fark birkaç dereceye inene kadar yan duvarlardan ısı verilir; hedef ortalama değil, tüm kesittir. |
| Çıkış ağzı (spout) | ≈ 1100–1200 °C | Cam besleyici kasesine ve delikli halkaya (orifis) gelir. Burada tutturulan sıcaklık damlanın ağırlığını ve şişenin et kalınlığını doğrudan belirler. |
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Kanal çıkışında cam | ≈ 1100–1200 °C |
| Kesit boyunca sıcaklık farkı | Birkaç °C ile sınırlı |
| Kontrol | Bölge başına termokupl, brülör ve hava ayarı |
Değerler tesisten tesise, cam türünden cam türüne değişen genel aralıklardır; bir tesisin ayar noktası değildir.
Derste anlatılmayan
Isı transferi derslerinde kanaldan akan akışkanın sıcaklık profili hesaplanır. Burada hedef farklıdır: ortalama sıcaklığı tutturmak yetmez, kesitteki farkı da kapatmak gerekir. Damlanın bir yanı daha soğuksa şişenin et kalınlığı o yönde farklı çıkar.
Sahadan notlar
- Hat başındaki mühendis çoğu zaman damlanın (gob) sıcaklığına ve ağırlığına bakar. Kanal ayarı bozulursa ilk belirti makinede görülür.
- Bazı hatlarda kanalda karıştırıcı kullanılır; camdaki ince tabakalı bileşim farkları (cord) böylece azaltılır.
- Bazı tesislerde renklendirici doğrudan kanala verilir. Böylece fırın durdurulmadan, fırındaki renk değişiminden çok daha hızlı biçimde şişe rengi değiştirilebilir.
Yan konular
Soğutmanın alt sınırı: likidüs
Cam likidüs sıcaklığının altına inerse kristalleşmeye başlar (kristobalit, volastonit). Durgun köşelerde oluşan bu kristaller camda taş hatası olur.
Bu yüzden kanal sıcaklığı hem şekillendirmeye yetecek kadar düşük hem likidüsün üstünde tutulur; aradaki pencere dardır.
← Cam ambalaj üretim hattının tamamı
Kaynaklar
- Avrupa Birliği: cam üretimi için en iyi mevcut teknikler (BAT) referans belgesi, JRC
- Cam ambalaj (Container glass), Wikipedia
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada cam ambalaj hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android