Besleyici, Damla (Gob) ve IS Makinesi: Cam Şişe Nasıl Şekillendirilir?
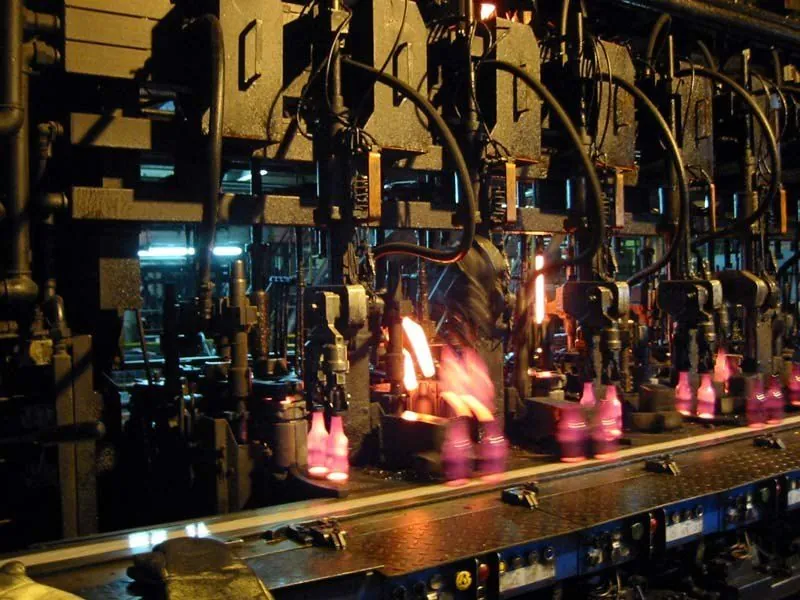
Cam spout’tan akar, makaslar onu şişe başına bir damlaya (gob) keser. Kanalın ucunda spout denen, ateşe dayanıklı bir çıkış haznesi vardır.
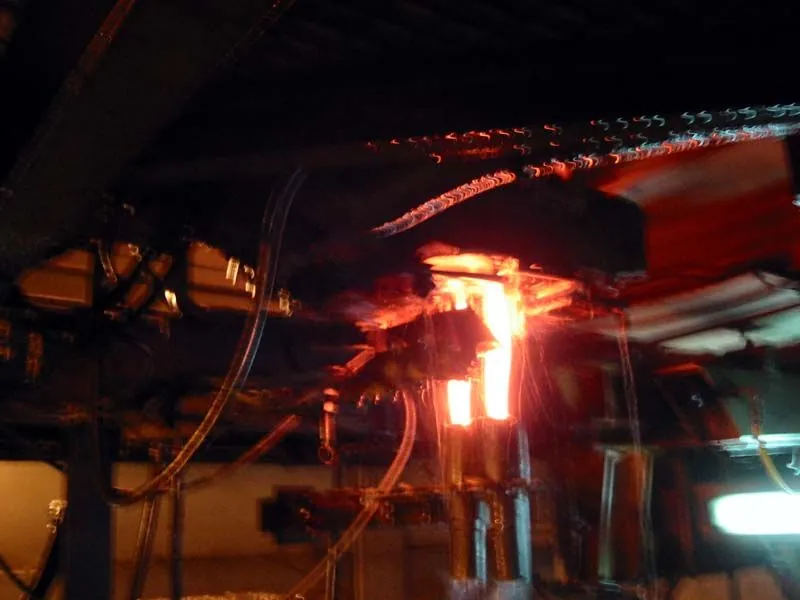
Fotoğraf: Yazar belirtilmemiş · Kamu malı · Wikimedia Commons
05 Besleyici (spout) ve damla kesme
Cam spout’tan akar, makaslar onu şişe başına bir damlaya (gob) keser.
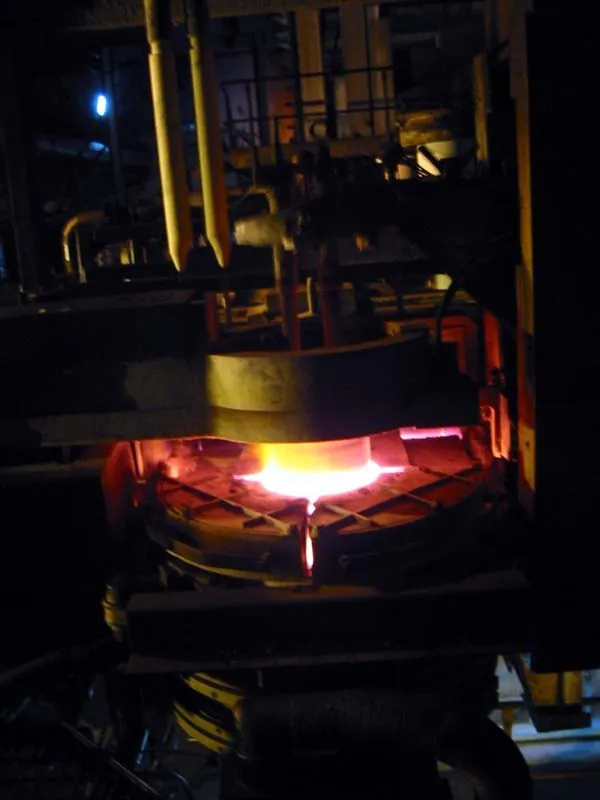
Bu aşamada ne olur?
Kanalın ucunda spout denen, ateşe dayanıklı bir çıkış haznesi vardır. Cam, haznenin altındaki delikli halkadan (orifis) aşağı akar. Bir piston akışı düzenler; spout’un hemen altındaki makaslar camı şişenin gerektirdiği uzunlukta keser. Kesilen parçaya damla (gob) denir.
Damla olukların ve yönlendiricilerin içinden geçip kalıp ağzına iner. Bu sırada şeklini ve sıcaklığını korumalıdır; yoksa şişenin duvar kalınlığı bozulur.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Damla ağırlığı | Birkaç on gramdan yarım kiloya kadar |
| Ağırlık toleransı | Çok dar: gram düzeyinde |
| Kesme hızı | Dakikada onlarca kesim |
Değerler tesisten tesise, cam türünden cam türüne değişen genel aralıklardır; bir tesisin ayar noktası değildir.
Derste anlatılmayan
Cam, sıcaklık düştükçe katlanarak koyulaşan bir akışkandır; viskozite birkaç derecede gözle görülür biçimde değişir. Damla ağırlığı bu yüzden önce sıcaklığa, sonra mekanik ayara bağlıdır. Akış hızı hesabı burada yetmez; cam sıcaklığı ile makas zamanlaması birlikte ayarlanır.
Sahadan notlar
- Makaslar sürekli yağlanır ve soğutulur. Aşınan makas kenarı damlayı pürüzlü keser ve şişede kesik izi hatasına yol açar.
- Üretimi artırmak için tek yerine çift ya da üçlü damla kesilir; her kalıp boşluğu kendi damlasını alır.
06 Şekillendirme (IS makinesi)
Damla iki kalıpta önce ön şekil, sonra şişe olur.
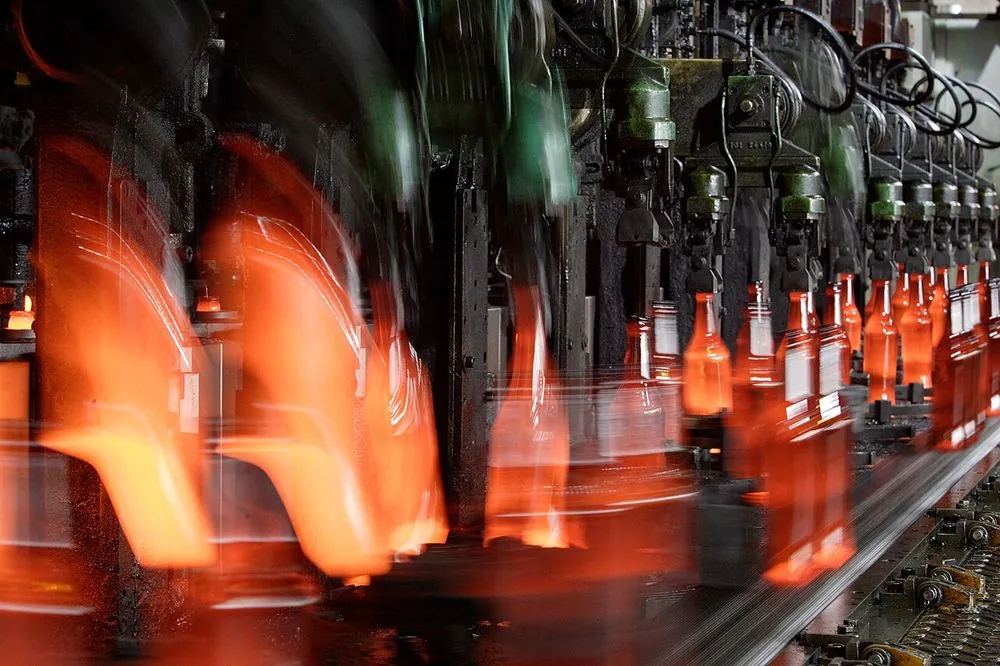
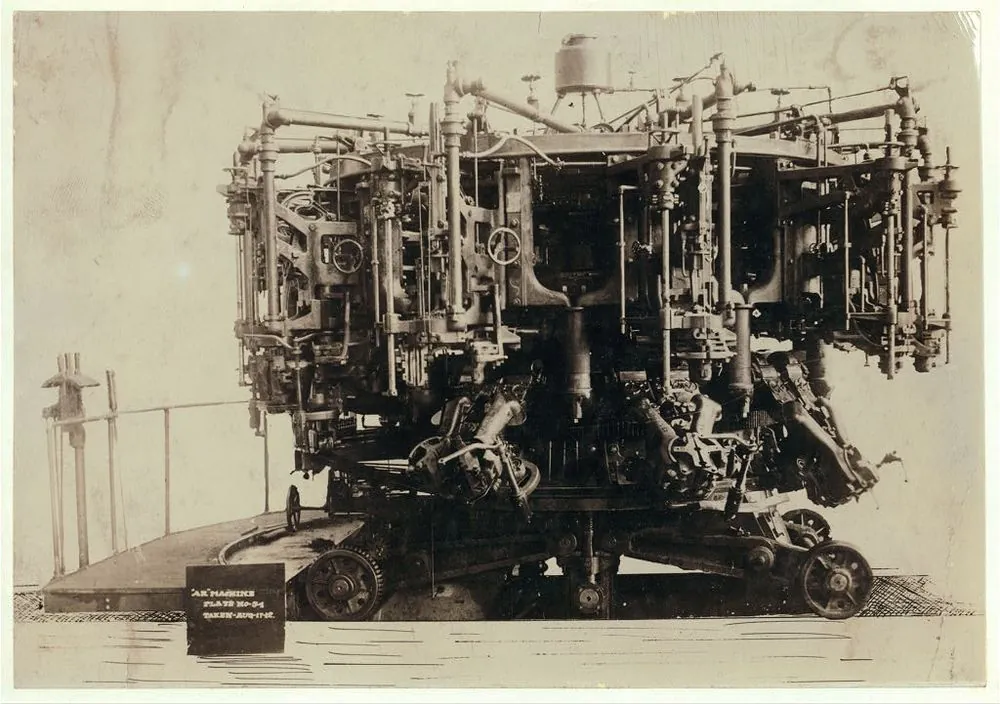
Bu aşamada ne olur?
IS (Individual Section) makinesi yan yana dizilmiş, birbirinden bağımsız 6 ile 16 seksiyondan oluşur. Seksiyonlar zamanlama olarak birbirinden kaydırılır; böylece hattan kesintisiz şişe çıkar.
Damla önce ön kalıba (blank) girer; hava ya da pres ile ağız ve ön şekil (parison) oluşur. Ön şekil ters çevrilip son kalıba aktarılır ve basınçlı havayla şişirilir. Kalıplar soğutma havasıyla sürekli soğutulur; kalıba değen yüzey donar, şişe şeklini korur.
İki ana yöntem vardır: üfle-üfle (blow-and-blow) ve pres-üfle (press-and-blow). Dar ağızlı hafif şişelerde dar ağız pres-üfle (NNPB) duvarı daha homojen dağıttığı için hafifletmede tercih edilir. Ayrıntılar aşağıdaki yan başlıklarda.
Tipik değerler
| Değer | Tipik aralık |
|---|---|
| Seksiyon sayısı | 6 ile 16 arası |
| Kalıp yüzey sıcaklığı | ≈ 400–550 °C |
| Damladan şişeye | Yaklaşık 10 saniye mertebesi |
| Üretim hızı | Dakikada yaklaşık 100–500 şişe |
| Makineden çıkan şişe yüzeyi | ≈ 500–600 °C |
Değerler tesisten tesise, cam türünden cam türüne değişen genel aralıklardır; bir tesisin ayar noktası değildir.
Derste anlatılmayan
Burada cam, birkaç saniye içinde akışkandan katıya geçer. Kalıpla temas eden yüzey hızla donarken iç kısım hâlâ yumuşaktır. Isı atımı kalıp tasarımı, soğutma havası ve kalıp yağlamasıyla ayarlanır; yani şişenin et kalınlığı dağılımı bir ısı transferi problemidir.
Sahadan notlar
- Kalıplar düzenli aralıklarla grafitli yağla yağlanır (swabbing). Bu iş elle ya da robotla yapılır ve hat durmadan sürer.
- Şişenin tabanına ya da omzuna kalıp numarası basılır. Hatalı çıkan şişenin hangi kalıptan geldiği böylece bulunur.
- Hafifletme (lightweighting): aynı hacimli şişeyi daha az camla yapmak enerji ve taşıma tasarrufu sağlar ama et kalınlığı kontrolünü zorlaştırır.
Yan konular
IS makinesi ve kalıp parçaları
IS (Individual Section) makinesi yan yana dizilmiş 6 ile 16 bağımsız seksiyondan oluşur. Her seksiyon kendi damlasını alır ve şişeyi baştan sona kendi kalıplarında yapar.
Her seksiyonda iki kalıp takımı vardır: ön kalıp (blank mold) ağzı ve ön şekli verir, son kalıp (blow mold) şişenin son biçimini verir. Ağzı boyun halkası (neck ring) tutar; ters çevirme kolu ön şekli ön kalıptan son kalıba taşır.
Kalıpları soğutma havası serinletir, yağlama kalıba yapışmayı önler. Kalıp numarası şişeye basılır; hatanın hangi kalıptan geldiği böyle bulunur.
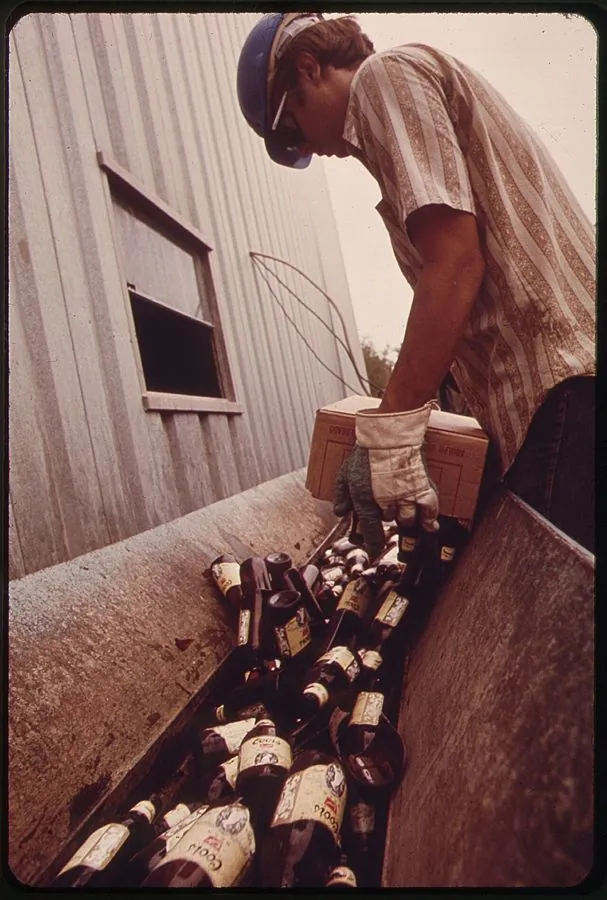
Şişe üretilmezken: cullet oluğu ve soğutma suyu
Hat her zaman şişe üretmez. Model değişimi, kalıp bakımı, arıza ya da hattın başlatılması sırasında damlalar şişeye dönüşmez. Fırın durdurulamadığı için cam akmaya devam eder ve bu camın bir yere gitmesi gerekir.
Damla yönlendirici (gob diverter) camı kalıplardan uzaklaştırıp makinenin altındaki cullet oluğuna (cullet chute) düşürür. Oluktan sürekli soğutma suyu akar. Sıcak cam suya değince birden soğur, çatlar ve parçalanır. Bu bölgede bol buhar çıkmasının sebebi budur.
Muayenede ayıklanan hatalı şişeler de bu sisteme gelir. Su ve bant cam kırığını kırıcıya taşır. Kırıcı iri parçaları ufalar, metal ve yabancı maddeler ayrılır, temiz cam kırığı silosuna alınır.
Siloda biriken cam kırığı harman binasına gider ve fırında yeniden erir. Böylece atılan cam boşa gitmez.
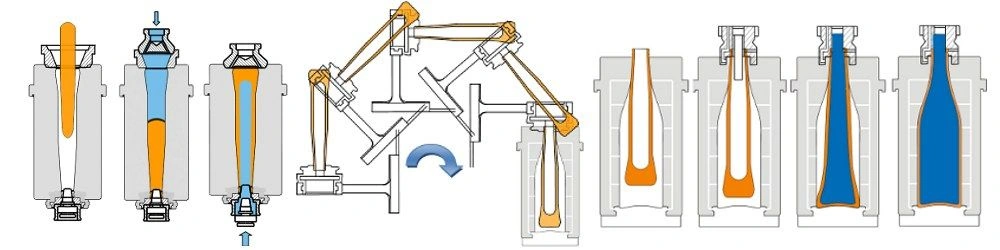
Üfle-üfle (blow-and-blow) adım adım
Damla huniden ön kalıba iner. Üstten verilen hava camı ağız kalıbına doğru iter ve ağzı biçimler (settle blow).
Alttan verilen ikinci hava ön şeklin içini açar (counter blow). Ön şekil boyun halkasında asılı olarak ters çevrilir ve son kalıba aktarılır.
Dışı soğuyan ön şeklin içi ısınıp yeniden yumuşar ve uzar; son kalıpta üflenip kalıp duvarına yaslanır. Alma kolu şişeyi alıp soğutma plakasına koyar.
Genellikle dar ağızlı şişelerde (bira, şarap) kullanılır.
Pres-üfle ve dar ağız pres-üfle (NNPB)
Pres-üflede damla ön kalıba girince bir piston (plunger) camı kalıba bastırır; ön şeklin boşluğunu piston açar. Sonra ön şekil ters çevrilip son kalıpta üflenir.
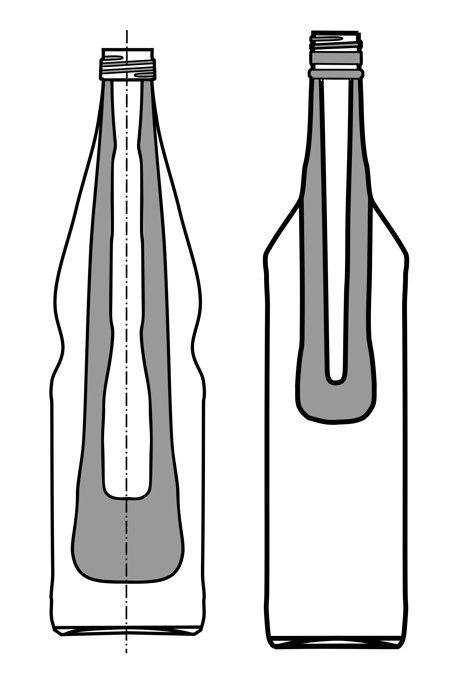
Dar ağız pres-üfle (NNPB), aynı yöntemin ince ve uzun pistonlu hâlidir. Ön şeklin et kalınlığı daha düzgün olur, bu yüzden aynı hacimde daha hafif şişe yapılır.
Geniş ağızlı kavanozlarda pres-üfle yaygındır. Dar ağızlı şişelerde üfle-üfle ya da NNPB seçilir; seçim şişe tasarımına, ağırlığa ve hıza bağlıdır.
← Cam ambalaj üretim hattının tamamı
Kaynaklar
- Cam ambalaj (Container glass), Wikipedia
- Avrupa Birliği: cam üretimi için en iyi mevcut teknikler (BAT) referans belgesi, JRC
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada cam ambalaj hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android