Cam Ambalaj Sektöründe Çalışmak: Sıcaklık, Vardiya, Toz ve Bakım
Cam hattı ağır bir iş ortamıdır: yüksek sıcaklık, kesintisiz üretim ve hem sert hem kırılgan bir ürün bir arada bulunur.
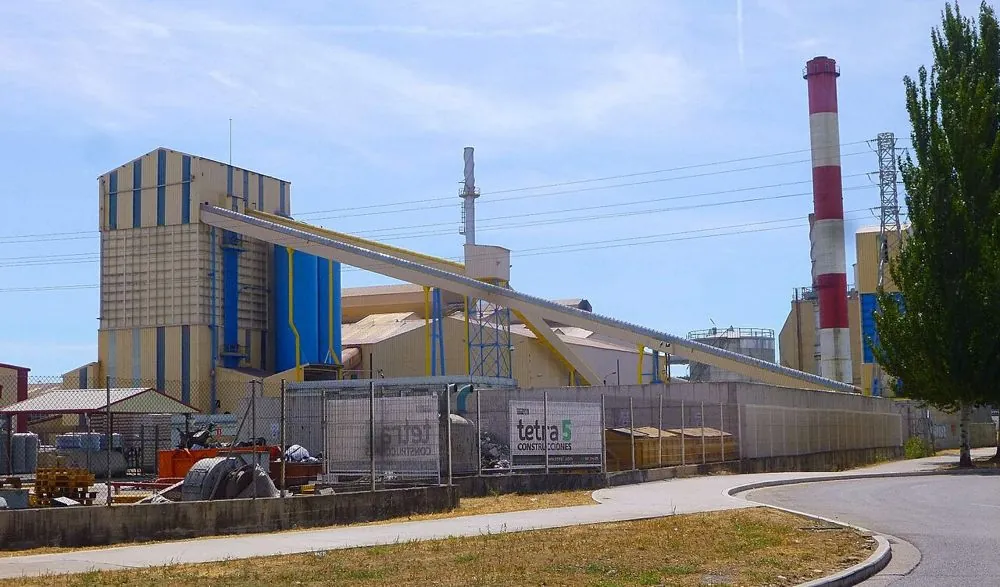
Fotoğraf: Zarateman · CC0 · Wikimedia Commons
Cam hattı ağır bir iş ortamıdır: yüksek sıcaklık, kesintisiz üretim ve hem sert hem kırılgan bir ürün bir arada bulunur. Sahaya çıkmadan önce bilmeye değer olanlar:
Yüksek sıcaklık ve ısı stresi
Fırın ve makine çevresinde radyan ısı yüksektir; yaz aylarında çalışma ortamı çok sıcak olur. Isıya dayanıklı giysi, yüz siperi, düzenli su ve dinlenme düzeni gerekir. Uzun süre ısıda çalışmak yorar ve dikkati düşürür.
Kesintisiz üretim ve vardiya
Fırın durdurulamadığı için hat gece gündüz, hafta sonu da çalışır. Vardiya düzeni olağandır; bir arıza ya da kalite sorunu vardiya saatini beklemez.
Durmayan hatta sürekli bakım
Fırın ve hat durmadığı için bakım çoğu zaman üretim sürerken yapılır. Şekillendirme makinesinde seksiyonlar sırayla durdurulup kalıp ve mekanizma bakımı yapılırken diğerleri çalışır. Fırında da bazı onarımlar fırın sıcakken yapılır. Planlı duruş neredeyse yoktur; bakımı iyi planlamak ve aksaklığı büyümeden yakalamak işin özüdür.
Sıcak kalıp ve erimiş cam
Şekillendirme sırasında kalıplar yüzlerce derecedir. Kalıp yağlama ve model değişimi sıcak ekipmanın yanında yapılır; yanık riski vardır. Bu yüzden yağlamada robotlar giderek daha çok kullanılıyor.
Gürültü
Şekillendirme makinesi, soğutma havası üfleyicileri ve bantlar gürültülüdür. Kulak koruyucu zorunludur; uzun süre korumasız çalışmak işitme kaybına yol açar.
Toz ve silika
Kum, soda külü ve kireçtaşı harman binasında toz çıkarır. Kuvars gibi kristal silika tozu solunursa silikoz denen akciğer hastalığına yol açabilir. Toz toplama sistemi ve maske bu yüzden önemlidir. Soda külü tozu ise gözü ve solunum yollarını tahriş eder.
Kesici yaralanma
Kırık cam ve keskin kenarlı şişe parçaları kesik yapar. Kesilmeye dayanıklı eldiven ve koruyucu gözlük her aşamada kullanılır.
Kimyasallar ve baca gazı
Sıcak uç kaplamada kullanılan kalay bileşikleri tahriş edici asidik buhar çıkarır; bu yüzden kaplama bölgesi çekişli kabin içindedir. Baca gazındaki azot oksit, kükürt dioksit ve toz için arıtma sistemleri çalıştırılır ve emisyon sürekli izlenir.
Fırın kampanyası ve onarım
Refrakterler yıllar içinde aşınır. Kampanya sonunda fırın soğutulup yeniden örülür; haftalarca sürebilen büyük bir iştir. Bu süre boyunca üretim durur ve planlama bu duruşa göre yapılır.
Enerji maliyeti
Ergitme için çok büyük miktarda doğal gaz ve elektrik gerekir. Enerji fiyatı üretim maliyetinin önemli bölümüdür; küçük bir verim farkı bile yıl sonunda büyük para anlamına gelir.
Hatanın kaynağını bulmak
Bir hata çoğu zaman birkaç aşamanın birleşiminden doğar. Taşın harman mı, refrakter mi olduğunu bulmak için saatler hatta günler harcanabilir; bu sırada hat çalışmaya devam eder.
← Cam ambalaj üretim hattının tamamı
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada cam ambalaj hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android