Toz Boya Sektöründe Çalışmak: Yanıcı Toz, Yüksek Gerilim, Fırın
Toz boya hattı iki ayrı dünyadan oluşur: tozu üreten bir kimya tesisi ve tozu kullanan bir boya hattı.
Fotoğraf: Cameronm125 · CC BY-SA 4.0 · Wikimedia Commons
Toz boya hattı iki ayrı dünyadan oluşur: tozu üreten bir kimya tesisi ve tozu kullanan bir boya hattı. İkisinde de havada asılı ince toz, sıcak fırın ve kimyasal banyo var. Sahaya çıkmadan önce bilmeye değer olanlar:
Yanıcı toz ve patlama riski
Havada asılı organik toz yanıcıdır. Değirmen, siklon, kabin ve filtrelerde toz derişimi patlama sınırının altında tutulacak biçimde tasarlanır; her ekipman topraklanır, kıvılcım ve sıcak yüzey bulunmaz. Temizlik bu yüzden bir bakım işi değil, bir güvenlik önlemidir.
Solunum ve cilt
İnce toz solunur ve ciltte tahriş yapar. Koruyucu tulum, maske ve eldiven kullanılır; kabin çekişi operatörü korur. Bazı sertleştiriciler (örneğin TGIC) sağlık açısından sınıflandırıldığı için tartım ve besleme kapalı ya da çekişli yapılır.
Yüksek gerilim ve statik elektrik
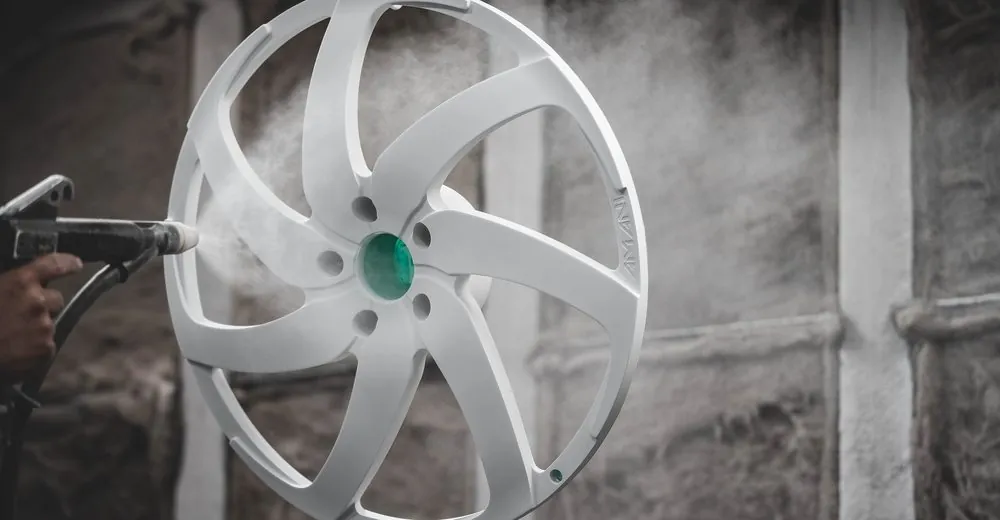
Korona tabancası on binlerce volt üretir. Akım çok küçük olsa da topraklama ve yalıtım bozulursa hem kıvılcım hem de çarpılma riski vardır. Askıların ve zeminin topraklanması hem güvenlik hem kalite meselesidir.
Sıcak fırın ve yanık
Kür fırınları yüzlerce derecedir; parçalar çıkışta hâlâ sıcaktır. Kür penceresinin darlığı hem kaliteyi hem iş güvenliğini ilgilendirir: hat durduğunda fırında bekleyen parça aşırı kürlenir.
Renk değişimi ve çapraz bulaşma
Renk değiştirmek kabin, geri kazanım sistemi ve tabancaları temizlemek demektir; çoğu yerde iki kişiyle bir saat süren bir iştir. Yanlış temizlenen hatta kalan silikonlu ya da akrilik toz, sonraki renklerde krater yapar. Bu yüzden renk planlaması üretim planının parçasıdır.
Kimyasal banyolar ve atık su
Ön işlem hattında alkali ve asidik banyolar, fosfat ya da zirkonyum çözeltileri çalışır. Banyonun pH’ı, konsantrasyonu ve kirliliği izlenir; atık su arıtılır. Banyo yönetimi başlı başına bir kimya işidir.
Gürültü ve basınçlı hava
Kompresörler, fanlar ve konveyörler gürültülüdür. Basınçlı havanın kuru ve yağsız olması gerekir; kompresör yağı filmde krater yapar, bu yüzden hava hattının bakımı kalite meselesidir.
Renk ve parti tutarlılığı
Aynı rengin iki partisi bir cephede yan yana durursa fark gözle görülür. Tozda pigment dağılımı, tane boyu ve kür penceresi rengi etkiler; renk eşleştirme hem üretimde hem müşteride sürekli bir iştir.
Pencerenin darlığı
Toz boya film kalınlığı, kür sıcaklığı ve süresi dar bir pencerede iyi sonuç verir. Karışık kütleli parçalar, hat duruşları ve ayar kaymaları bu pencereyi kolayca aşar; hatayı çoğu zaman birkaç etkenin birleşimi doğurur.
Hatanın kaynağını bulmak
Krater, iğne deliği ya da yapışma kaybı ön işlemde, havada, tabancada ya da fırında doğmuş olabilir. Hat çalışırken nedenleri ayırmak dikkatli ölçüm gerektirir; bu yüzden metal sıcaklığı, film kalınlığı ve banyo değerleri kayda geçirilir.
← Toz boya üretim hattının tamamı
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden. Uygulamada toz boya hattının etkileşimli çizimleri, şemaları ve bu sayfadaki bütün fotoğraflar tek akışta yer alıyor.
ChemiCore'u ücretsiz indir · iOS ve Android