Toz Boya Köşelere Neden Girmez? Faraday Kafesi Etkisi ve Çözümleri
İçbükey köşe ve derin oyuklar toz boyada neden boyasız kalır? Korona ve tribo tabancaların farkı, geri iyonlaşma ve sahada uygulanan çözümler.
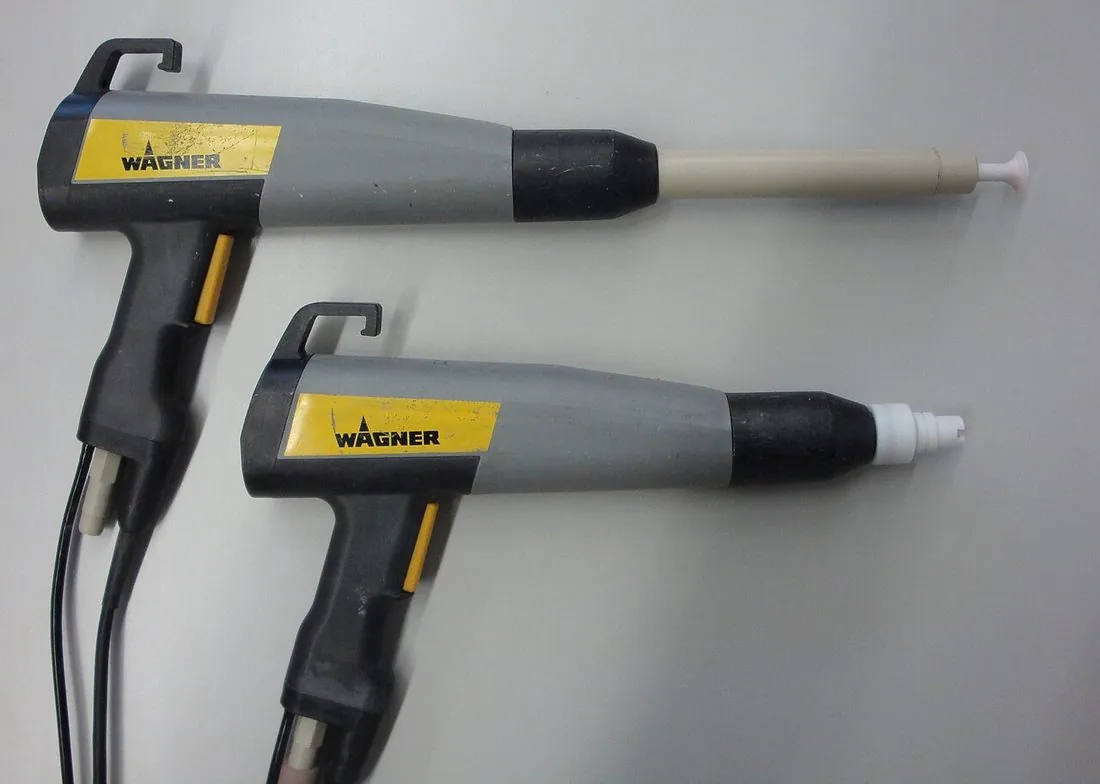
Fotoğraf: Hardcoreraveman · Kamu malı · Wikimedia Commons
Toz boya, topraklı parçaya elektrik alanıyla çekilir. Parçanın içbükey bir köşesi ya da derin bir oyuğu varsa elektrik alan çizgileri çoğunlukla dış kenarlara ve çıkıntılara toplanır. Yüklü toz bu kenarlara yapışır, çukura girmez. Buna Faraday kafesi etkisi denir ve korona tabancasının en bilinen sorunlarından biridir.
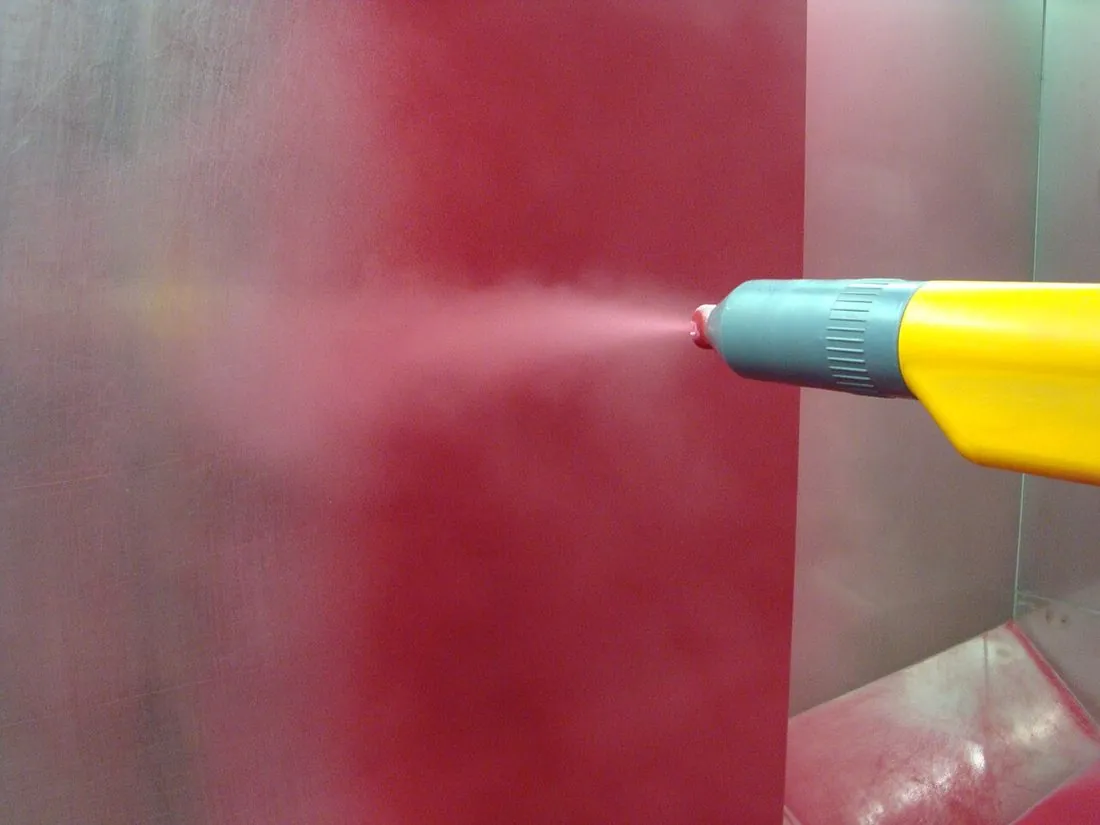
Toz nasıl yüklenir? Korona ve tribo
Korona tabancasında ucuna yaklaşık 50–100 kV uygulanan elektrot havayı iyonlaştırır. Hava iyonları toza yapışıp onu yükler; ayrıca tabancayla parça arasında tozu taşıyan bir elektrik alan oluşur. İyonların bir kısmı toza değil doğrudan parçaya gider. Bu serbest iyonlar, Faraday kafesi ve geri iyonlaşma sorunlarının kaynağıdır.
Tribo tabancasında toz, tabanca içinde teflon bir yüzeye sürtünerek pozitif yüklenir. Güçlü bir alan ve serbest iyon bulutu oluşmadığı için Faraday kafesi ve geri iyonlaşma sorunları daha azdır. Buna karşılık tribo, bu yükleme biçimine uygun formüle edilmiş toz ister: her toz her tabancada aynı davranmaz.
Sahada uygulanan çözümler
- Akım ve gerilimi düşürmek: alan zayıfladıkça kenarlara toplanma azalır, toz içbükey bölgelere daha kolay ulaşır.
- Tabanca mesafesini ayarlamak: tabanca parçaya çok yaklaşırsa alan güçlenir ve sorun büyür.
- Parçayı iki yönden boyamak: çoğu parça zaten iki yönden boyanır.
- Doğru nozulu seçmek: çarpma tablalı nozul tozu yuvarlak bir bulut olarak dağıtır ve derin ya da kutu biçimli parçaların içine ulaşmada işe yarar.
- Hava basıncını düşürmek: yavaş gelen toz elektrik alanında daha uzun kalır, daha az sekip çarpar; bu genellikle aktarım verimini de artırır.
- Tribo tabancaya geçmek: uygun tozla birlikte kullanıldığında içbükey parçalarda daha iyi sonuç verir.
Kardeş sorun: geri iyonlaşma
Tabanca parçaya çok yaklaşırsa film hızla kalınlaşır ve geri iyonlaşma (back ionization) başlar: yüklü film içinde gaz bozunur ve yüzeyde krater benzeri bozukluklar oluşur. Korona tabancasıyla ulaşılabilen film kalınlığını sınırlayan başlıca olay budur. Köşe ve kenarlarda alan güçlü olduğu için toz oralarda fazla birikir, içbükey yerler ise az toz alır; tabanca akımı ve gerilimi bu yüzden parçaya göre ayarlanır.
Biraz tarih: akışkan yataktan elektrostatiğe
Toz boyanın ilk endüstriyel uygulaması elektrostatik değildi. Almanya'da 1950'lerin başında Erwin Gemmer'in geliştirdiği akışkan yatak yönteminde ısıtılmış metal parça, havayla akışkanlaştırılmış bir toz yatağına daldırılıyordu (patent başvurusu 1953, patent 1955). 1960'larda Fransa'da Sames ilk elektrostatik toz tabancalarını geliştirdi, İsviçre'de Gema arkasından geldi. Elektrostatik uygulama filmi inceltti ve toz boyanın bugünkü kullanım alanını açtı. Kaynaklar elektrostatik tabancanın kime ait olduğu konusunda farklı anlatımlar verir.
Toz boya hattının tamamı
Püskürtme, toz boya hattının yalnızca bir adımı. Reçine seçiminden ekstrüzyona, ön işlemden kür fırınına kadar bütün süreci Toz boya nasıl üretilir ve uygulanır? yazısında anlattık.
Bu içerik ChemiCore uygulamasının Fabrika Turu bölümünden derlendi. Uygulamada Faraday kafesini kendin deneyebileceğin bir çizim var: parçayı içbükey kutudan düz bir levhaya çevirip alan çizgilerinin nereye gittiğine bakabilirsin. ChemiCore ücretsizdir; iOS ve Android için indirebilirsin.